
 English
 русский
 Français
 Español
 عربى

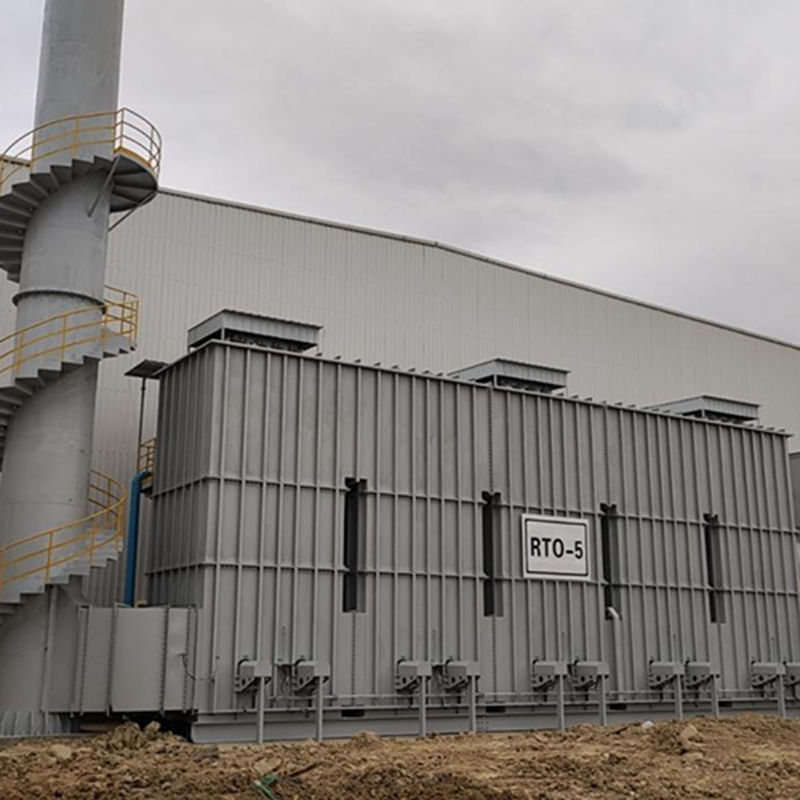
Equipo de incineración de alta temperatura LQ-RTO
Equipo
Descripción general de la torre RTO El oxidante térmico regenerativo (RTO) es un equipo de tratamiento de gas residual orgánico que combina...
Ver detalles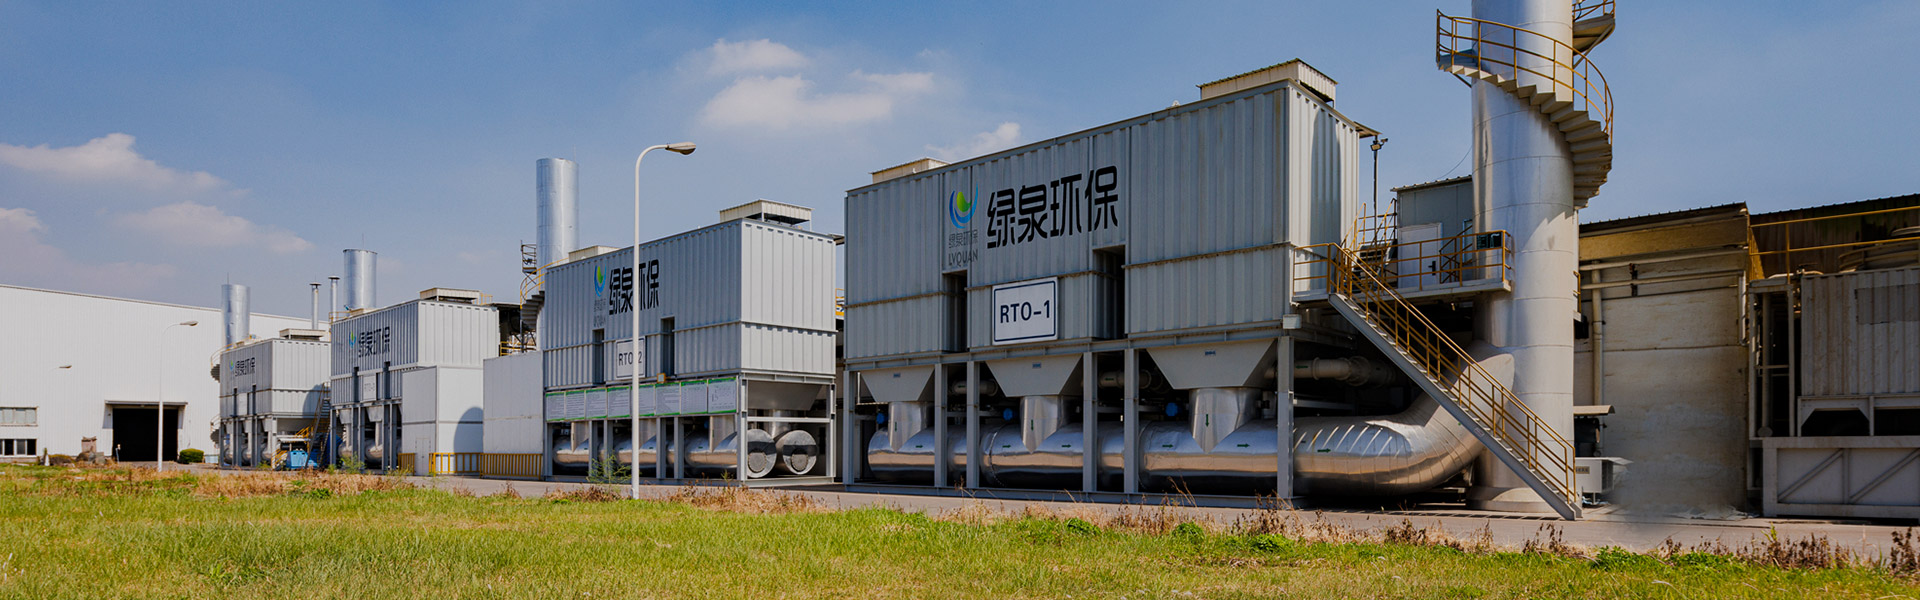
Contenido
La tapa del tanque de decapado se abre durante treinta segundos durante la carga y una columna blanca se desplaza sobre el acero del techo. Seis meses después, las vigas están manchadas, las bandejas de cables huelen a ácido y el presupuesto de reparación es mayor que el precio del equipo de reducción que debería haber evitado el problema. Lo primero que viene es la conclusión: el problema rara vez es el ventilador o la altura de la chimenea. Es que el depurador de HCl se eligió en función del diámetro de la torre y el precio de compra en lugar de los tres números que realmente rigen la absorción, que son la carga de niebla de entrada, la temperatura del gas y la concentración de salida requerida.
Un depurador de HCl, también descrito como depurador de ácido clorhídrico, depurador de cloruro de hidrógeno o depurador de humos ácidos, es un dispositivo de depuración húmedo que pone en contacto una corriente de gas que contiene cloruro de hidrógeno con un líquido, generalmente agua o agua dosificada con una pequeña cantidad de soda cáustica, de modo que el HCl se transfiera de la fase gaseosa al líquido. La química es realmente sencilla, porque el HCl es extremadamente soluble en agua, aproximadamente 700 gramos por kilogramo de agua a temperatura ambiente. La dificultad radica en el contacto, el enfriamiento, la eliminación de gotas y el control de la corrosión, y ahí es donde la mayoría de los proyectos tienen éxito o fracasan silenciosamente.
Este artículo cubre lo que debe eliminar un depurador de HCl, dónde aparece el cloruro de hidrógeno en plantas reales, cómo funciona internamente un lecho empacado, los valores de diseño y las tolerancias que deciden el rendimiento, la selección de reactivos y materiales, dónde pertenece el depurador en un tren de proceso que también contiene equipos de reducción de VOC, rutinas de mantenimiento, modos de falla comunes, preguntas sobre adquisiciones e impulsores de costos.
Punto clave: La eliminación de HCl es una química sencilla envuelta en ingeniería mecánica dura. Enfríe el gas, mantenga el empaque húmedo, mantenga el pH en banda y retire las gotas, y el resto es detalle.
Los diseñadores que tratan un depurador de HCl únicamente como un dispositivo de absorción de gas tienden a subdimensionar las etapas posteriores. En la práctica, la corriente de entrada que llega al depurador suele contener cloruro de hidrógeno en dos formas al mismo tiempo. Parte de él es verdadero gas, HCl molecular, que se absorberá en una superficie humedecida en un tiempo de contacto muy corto. La otra parte es niebla ácida, una suspensión de finas gotas que se forma cuando el vapor ácido caliente se encuentra con aire húmedo más frío, cuando la superficie de un tanque salpica o cuando una corriente de gas se enfría a través de su punto de rocío dentro de un conducto.
La división entre gas y niebla es importante porque los dos se comportan de manera diferente. El HCl molecular está controlado por la relación líquido-gas, la superficie de empaquetamiento y el pH. La niebla es un problema de partículas. Las gotas por encima de aproximadamente diez micras son capturadas razonablemente bien por un eliminador de niebla de chevron, pero las gotas en el rango submicrónico siguen la corriente de gas a través del lecho de empaque casi sin tocar y pueden representar la mayor parte del cloruro que mide una prueba de chimenea. Esta es la razón por la que dos plantas con concentraciones de entrada idénticas pueden reportar cifras de salida muy diferentes: sus distribuciones de tamaño de gotas no son las mismas.
Tres hechos físicos dan forma a todo el diseño. Primero, la solubilidad del HCl en agua disminuye a medida que el líquido se calienta y su concentración de ácido aumenta, por lo que un depurador que recircula licor saturado caliente liberará HCl nuevamente al gas. En segundo lugar, la absorción de HCl en el agua es fuertemente exotérmica y libera aproximadamente 75 kilojulios por mol, por lo que la temperatura del licor aumenta a menos que se enfríe o purgue el sumidero. En tercer lugar, el ácido clorhídrico acuoso alcanza un punto de ebullición constante cercano al 20,2 por ciento de HCl a aproximadamente 108,6 grados Celsius, razón por la cual los baños de ácido concentrado calientes producen un vapor que no se condensa simplemente en un conducto frío.
Punto clave: Un problema de cloruros en la pila suele ser un problema de gotitas, no de absorción, por lo que el eliminador de niebla y su sistema de lavado merecen la misma atención de ingeniería que la cama de empaque.
El cloruro de hidrógeno se genera o libera en muchos más lugares que en la clásica línea de decapado de acero, y la fuente determina la configuración del depurador. La siguiente lista cubre las situaciones que más a menudo justifican un depurador de HCl dedicado en entornos industriales.
Debido a que la misma familia de equipos sirve para todos estos casos, un comprador que compare cotizaciones debería esperar diseños muy diferentes con flujos de gas similares. Un respiradero de tanque con gas a 40 grados Celsius y 200 miligramos por metro cúbico de HCl es una máquina diferente de un incinerador de gases de combustión a 180 grados Celsius que transporta cenizas y 3.000 miligramos por metro cúbico de HCl.
Punto clave: Siempre indique el proceso fuente, la temperatura del gas, el contenido de humedad y la forma de cloruro esperada cuando solicite una cotización, porque esos cuatro hechos cambian el depurador mucho más que el flujo de gas.
Un depurador vertical empaquetado a contracorriente sigue siendo el caballo de batalla para el servicio de HCl porque ofrece una gran superficie mojada en un espacio pequeño y con una caída de presión modesta. El gas entra por la parte inferior, pasa hacia arriba a través de una placa de soporte y un lecho de empaquetamiento aleatorio o estructurado, se encuentra con el líquido que cae desde un distribuidor superior y sale a través de un eliminador de niebla. El líquido se acumula en el sumidero, una bomba lo recircula y se purga parcialmente para controlar la sal disuelta y los sólidos suspendidos.
Cada componente interno tiene un trabajo y cada uno tiene una forma característica de fallar. La siguiente tabla resume la disposición típica y los errores de campo que con mayor frecuencia reducen el rendimiento después de la puesta en servicio.
| Component | Función | Error de campo común |
|---|---|---|
| Cámara de enfriamiento o nebulización de entrada | Enfría el gas, elimina las gotas gruesas y captura parte de la carga de polvo. | Sin margen de enfriamiento, por lo que el gas llega por encima del límite de temperatura del embalaje y la carcasa. |
| cama de embalaje | Proporciona una superficie húmeda para la absorción de gas HCl. | La profundidad del lecho se elige por regla general y no por unidades de transferencia. |
| Distribuidor de liquido | Distribuye el riego uniformemente en toda la sección transversal. | Muy pocas boquillas u orificios que se tapan en cuestión de meses en agua dura |
| Eliminador de niebla | Elimina las gotas arrastradas que transportan la mayor parte del cloruro residual. | Velocidad frontal demasiado alta o no hay cabezal de lavado para mantener limpias las paletas. |
| Bomba de recirculación y sumidero. | Mantiene estable la proporción de líquido a gas y proporciona un volumen de amortiguación | Bomba seleccionada para agua limpia sin tolerancia a sólidos ni sal |
| Dosificación de cáusticos y control de pH. | Mantiene el licor de fregado en la banda alcalina que suprime el deslizamiento de HCl. | Una sola sonda en zona muerta del sumidero, con dosificación manual |
| Extractor de aire | Mueve el gas a través del empaque, el eliminador, el conducto y la chimenea. | El material de las ruedas no está clasificado para cloruro húmedo, lo que provoca una rápida corrosión. |
| Purga y purga | Controla la sal disuelta, los sólidos suspendidos y la acumulación de cloruro. | Sin purga, por lo que las sales aumentan hasta que disminuyen la eficiencia y la vida útil de la bomba. |
Una forma útil de pensar en la torre es como un intercambiador de masa y calor a contracorriente. Cada kilogramo de HCl absorbido transporta calor al licor y cada litro de líquido recirculado devuelve algo de calor al gas. Si el sumidero no se enfría, purga o repone, el equilibrio se desplaza en contra de la absorción y la misma torre que pasó una prueba de rendimiento en invierno puede dejar de cumplir en verano.
Punto clave: Especifique el eliminador de niebla, el distribuidor y el sistema de purga como elementos de ingeniería, no como accesorios, porque esos tres elementos explican la mayor parte de la brecha entre la eficiencia del diseño y los resultados medidos de la chimenea.
Los valores de diseño de los depuradores de HCl no son secretos, pero con frecuencia se omiten en las citas. Pedirle a un proveedor que confirme por escrito cada figura a continuación convierte una vaga discusión técnica en un diseño verificable. Los rangos mostrados son los valores en los que se asientan la mayoría de los proyectos industriales después de equilibrar la eficiencia, la caída de presión y el consumo de reactivos.
| Parámetro | rango típico | Por qué es importante |
|---|---|---|
| Velocidad superficial del gas en el lecho empacado. | 1,0 a 1,8 metros por segundo, por debajo de aproximadamente el 70 por ciento de las inundaciones | Una mayor velocidad aumenta drásticamente la caída de presión y el arrastre |
| Relación líquido a gas | 1,5 a 3 litros por metro cúbico de HCl, mayor cuando hay polvo | Demasiado bajo y partes del empaque se secan, creando deslizamiento ácido. |
| Temperatura del licor del sumidero | Mantener por debajo de 50 a 60 grados centígrados | El licor tibio aumenta la presión de vapor del HCl y reduce la absorción neta. |
| Punto de ajuste del pH en el sumidero | 8 a 9, medidos en una línea fluida | Por debajo de 7,5 se produce deslizamiento ácido; Más de 10 residuos de reactivo y absorbe dióxido de carbono. |
| Altura de embalaje por etapa | 1,5 a 3 metros, según las unidades de transferencia requeridas | La altura arbitraria desperdicia energía del ventilador o sacrifica la eficiencia |
| Caída de presión por etapa | 400 a 1.000 pascales | Debe presupuestarse en la selección del ventilador, no descubrirse después de la instalación. |
| Arrastre de gotas de salida | Esencialmente libre de gotas de más de 10 micrones | Las gotas pueden dominar la concentración medida de cloruro en la pila. |
| Número de etapas | Uno para cargas ligeras, dos para cargas pesadas o límites ajustados | Dos etapas moderadas suelen superar a una etapa muy alta |
La puesta en escena merece un comentario aparte. La eficiencia no es lineal en la altura del empaque, porque la fuerza motriz se reduce a medida que el gas se vuelve más limpio. Una sola etapa con tres metros de embalaje puede lograr una eliminación del 97 por ciento, mientras que dos etapas con 1,5 metros cada una, utilizando circuitos de líquido separados, pueden lograr una eliminación superior al 99 por ciento para una altura total similar. La segunda etapa funciona con licor más limpio a un pH más alto, lo que restablece la fuerza motriz que ya consumió la primera etapa.
La temperatura es el parámetro que los compradores subestiman con mayor frecuencia. Una entrada a 120 grados Celsius evaporará una gran parte del líquido recirculado, concentrará el sumidero y elevará la presión de vapor de HCl sobre el licor. O el gas se enfría antes de llegar al empaque, o la torre se diseña como una unidad combinada de enfriamiento y absorción con un sumidero más grande, más agua de reposición y una tasa de purga más alta.
Punto clave: La eficiencia del control de la relación líquido-gas, el pH y la temperatura del licor es mucho mayor que la altura de la torre, por lo que estos tres valores deberían aparecer como garantías en cualquier acuerdo técnico.
Las opciones de configuración explican la mayor parte de la diferencia de costos entre cotizaciones para el mismo servicio. El siguiente cuadro resume la eficiencia de eliminación que las configuraciones típicas logran en el servicio industrial, dibujada en una escala del 50 al 100 por ciento para que las opciones de alta eficiencia sigan siendo distinguibles entre sí.
Eficiencia indicativa de eliminación de HCl mediante configuración de depuración
Las barras están dibujadas en una escala del 50 al 100 por ciento para facilitar la lectura. El rango numérico para cada configuración se muestra al lado de la etiqueta. Los valores son indicativos y dependen de la carga de entrada, la temperatura del gas, la distribución del tamaño de las gotas y la calidad del mantenimiento.
La tendencia que importa es el aplanamiento en el lado derecho. Pasar de una cámara de sólo pulverización a una etapa empaquetada única con control de pH es un paso grande que generalmente cuesta poco más que una buena instrumentación y un sistema de dosificación. Pasar de una etapa empaquetada a dos, o agregar un venturi de alta energía y un eliminador de lecho de fibra, agrega capital y costos operativos sustanciales para una ganancia adicional comparativamente pequeña. Esos pasos adicionales se justifican sólo cuando el límite de emisión es estricto en términos absolutos, cuando la carga de entrada es alta o cuando el gas transporta una fina niebla y polvo que un lecho compacto no puede manejar.
La segunda observación se refiere a la caída de presión, que es el costo operativo oculto en cada configuración. Una torre empaquetada de dos etapas con un eliminador de alta eficiencia puede consumir de dos a tres veces la potencia del ventilador de una unidad de una sola etapa, y esa factura de energía continúa durante toda la vida útil de la planta. Los compradores que comparan sólo el precio del equipo a menudo descubren la diferencia en la cuenta de electricidad y no en la orden de compra.
Un tercer punto es que una alta eficiencia nominal sólo tiene sentido cuando puede mantenerse. Una configuración que alcanza el 99 por ciento cuando el empaque está limpio y las boquillas limpias puede estabilizarse en el 93 por ciento después de seis meses de incrustaciones, deposición de sal y orificios de aspersión bloqueados. Los diseños robustos y fáciles de mantener con frecuencia superan a los elegantes que exigen atención que la planta no puede brindar.
Punto clave: Elija la configuración más simple que cumpla con el límite con margen, luego gaste el presupuesto restante en instrumentación, materiales y accesibilidad en lugar de en una etapa adicional o un venturi de alta energía.
Debido a que el HCl es tan soluble, el agua por sí sola absorberá una gran fracción del mismo. El lavado con solo agua funciona mientras el licor permanece diluido y frío, pero el sumidero se acidifica rápidamente bajo carga continua y una vez que el pH cae por debajo de aproximadamente 2, el licor comienza a liberar HCl nuevamente al gas. Es por eso que la mayoría de los depuradores de HCl industriales utilizan una pequeña dosis cáustica para mantener el líquido en la banda alcalina, lo que mantiene fuertemente el equilibrio a favor de la absorción y reduce la sensibilidad del rendimiento a pequeños cambios de carga.
La estequiometría es simple y vale la pena conocerla antes de firmar un contrato de reactivo. Para neutralizar un kilogramo de HCl se necesitan aproximadamente 1,1 kilogramos de hidróxido de sodio puro, lo que corresponde aproximadamente a 3,4 kilogramos de una solución cáustica al 32 por ciento. Por lo tanto, un respiradero de tanque que emite 1.000 metros cúbicos por hora a 500 miligramos por metro cúbico de HCl transporta alrededor de 0,5 kilogramos de HCl por hora y consume aproximadamente 0,55 kilogramos de NaOH puro por hora, o alrededor de 1,7 kilogramos de solución al 32 por ciento por hora, antes de tener en cuenta las pérdidas por purga, la absorción de dióxido de carbono y el exceso de dosificación.
| reactivo | Fuerza típica | donde cabe | Desventajas |
|---|---|---|---|
| Solo agua | Maquillaje fresco, se permite que el pH baje | Cargas muy ligeras, ventilación de tanques de lotes, operación temporal | El licor se acidifica, la eficiencia colapsa a medida que cae el pH, alta corrosión del sumidero |
| Solución de hidróxido de sodio | Solución comercial de 20 a 32 por ciento, dosificada a pH de 8 a 9 | La mayoría de los depuradores de HCl industriales, desde respiraderos de tanques hasta gases de combustión de incineradores. | Mayor costo de reactivo por kilogramo que la cal, resbaladizo cuando se derrama, necesita control de dosificación |
| Solución de carbonato de sodio | 10 a 20 por ciento | Sistemas pequeños donde se prefiere un álcali más suave. | Menor capacidad de neutralización por kilogramo, formación de espuma en algunos diseños. |
| Lechada de cal hidratada | 5 a 15 por ciento de sólidos suspendidos | Grandes volúmenes de gas donde domina el costo de los reactivos | Incrustaciones en empaquetaduras y boquillas, manejo de lodos, abrasivos para bombas. |
| Lechada de hidróxido de magnesio | 5 a 15 por ciento | Sistemas donde se prefieren una sal soluble y una menor incrustación. | Reacción más lenta, mayor tasa de recirculación, mayor desgaste de la bomba |
| Hipoclorito de sodio o peróxido de hidrógeno. | Diluido, dosificado por separado | Olor y compuestos reducidos de azufre, no eliminación de HCl en sí | Agrega costo y complejidad si el gas no necesita oxidación. |
La filosofía de control es tan importante como la elección de reactivos. Una sonda de pH montada en una esquina del sumidero estancado leerá un valor que tiene poco que ver con lo que realmente ve el empaque. La sonda pertenece a la línea de recirculación, en licor que fluye, con una segunda sonda para verificación cruzada y una rutina de calibración de dos puntos que está documentada. La dosificación proporcional con una pequeña banda muerta, en lugar de un control de encendido y apagado, evita las oscilaciones de pH que, alternativamente, privan al empaquetamiento de álcali y vierten el exceso de reactivo en la purga.
Punto clave: El costo de los reactivos es sólo una pequeña parte del costo del ciclo de vida, pero un control deficiente del pH es costoso en todas las direcciones, porque daña la cubierta, desperdicia cáustico y permite que el cloruro se escape del empaque.
El ácido clorhídrico es agresivo para la mayoría de los metales comunes en presencia de humedad y el depurador es, por definición, un ambiente húmedo. Por lo tanto, la selección del material influye tanto en la vida útil como en el presupuesto de mantenimiento, y la temperatura en cada punto del sistema establece el límite de lo que se puede utilizar. Los lugares de mayor riesgo suelen ser el conducto de entrada donde el vapor ácido caliente se encuentra por primera vez con el metal más frío, la carcasa de la bomba y el impulsor, el soporte del eliminador de niebla, la rueda del ventilador y cualquier sujetador de acero inoxidable.
| Material | Límite de temperatura práctico | Notas para el servicio de HCl |
|---|---|---|
| PVC | Alrededor de 55 a 60 grados centígrados | Bajo costo, buena resistencia química, pero se ablanda rápidamente si falla el enfriamiento. |
| polipropileno | Alrededor de 90 a 100 grados centígrados | Ampliamente utilizado para carcasas, empaquetaduras y conductos; Poca resistencia a oxidantes fuertes. |
| CPVC | Alrededor de 90 a 95 grados centígrados | Mejor margen de temperatura que el PVC, útil para tuberías y colectores pequeños |
| FRP con resina de viniléster | Alrededor de 95 a 120 grados centígrados | Excelente para conchas grandes; El grado de resina, el curado y la calidad del revestimiento deciden la vida. |
| PVDF | Alrededor de 140 grados centígrados | Se utiliza para boquillas, revestimientos y partes internas de alto valor; caro pero duradero |
| PTFE y PFA | Más de 200 grados centígrados | Común para juntas, sellos y revestimientos de conductos calientes. |
| Acero al carbono revestido de caucho | Alrededor de 70 a 90 grados Celsius, dependiendo del revestimiento | Estructuralmente fuerte; Los agujeros en el revestimiento son el principal modo de falla. |
| Aleaciones de titanio y alto contenido de níquel. | Dependiente de la aplicación | Resistente a muchos servicios de cloruro húmedo, pero la selección debe confirmarse caso por caso. |
Las juntas, los sujetadores y las piezas pequeñas causan una proporción desproporcionada de fallas. Una junta envuelta en EPDM o PTFE en un conducto con bridas puede sobrevivir a toda la estructura, mientras que un perno simple de acero al carbono en la misma brida desaparecerá en un año. Los diseñadores deben especificar todo el conjunto de sujetadores en un grado resistente al cloruro o aislar las bridas para que los pernos nunca entren en contacto con la ruta del gas húmedo.
Las condiciones secas y húmedas también exigen opciones diferentes. El cloruro de hidrógeno anhidro es un problema de corrosión muy diferente al de la solución de ácido clorhídrico, y algunas aleaciones que prosperan en cloruro húmedo son atacadas en gas seco y viceversa. Cualquier selección de material debe confirmarse con la concentración, temperatura, contenido de oxígeno y condición de flujo específicos en cada ubicación en lugar de con una tabla general de resistencia a los ácidos.
Punto clave: Gaste el presupuesto de material en el límite húmedo-seco, el ventilador y las piezas pequeñas, porque esas tres áreas deciden si la fregadora llega a su decimoquinto año de servicio.
La ubicación es una decisión de diseño con consecuencias a largo plazo para cada elemento posterior. Las tres posiciones comunes son aguas arriba de un oxidador térmico, aguas abajo de un incinerador u oxidador y como unidad independiente en respiraderos de tanques o en un cabezal combinado de escape ácido. Cada puesto impone diferentes requisitos en cuanto a materiales, manejo de temperatura e instrumentación.
Para un respiradero de tanque o un cabezal de escape de ácido combinado, el depurador generalmente se ubica al final de la línea con un ventilador que impulsa el gas a través de él. En esta disposición, el gas suele estar cerca del ambiente y los principales impulsores del diseño son la carga de niebla, la humedad y la presencia de otras especies ácidas. Una etapa de pre-lavado todavía vale la pena cuando el escape contiene una mezcla de fina niebla ácida y gotas gruesas provenientes de salpicaduras, porque la primera etapa húmeda absorbe el impacto de las gotas y protege el empaque sobre ella.
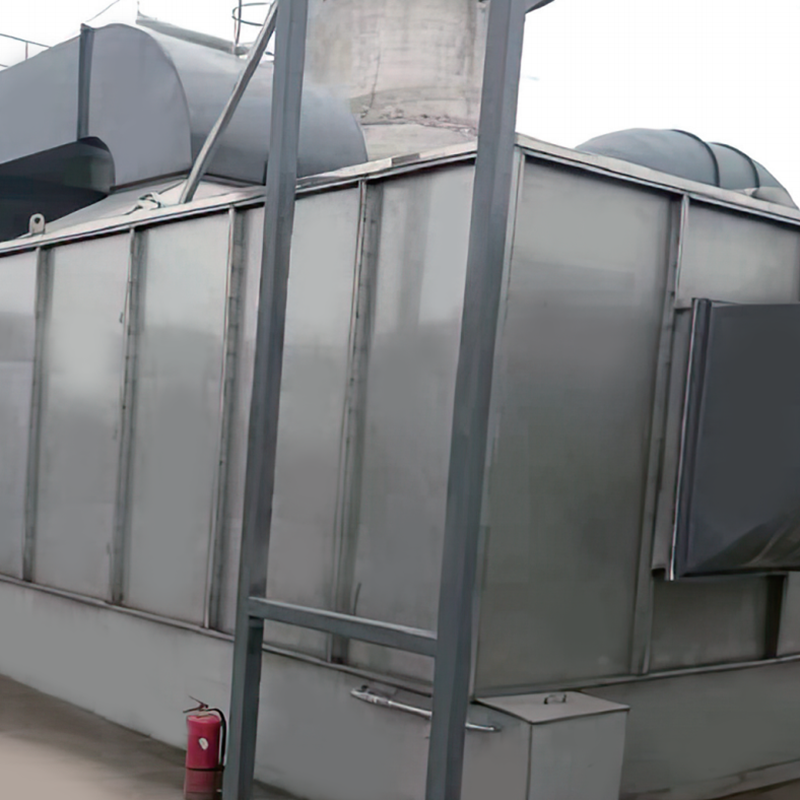
Para esa primera etapa húmeda y para muchas tareas de ventilación de tanques pequeños y medianos, una cabina de aspersión horizontal proporciona una cámara de contacto compacta con generoso contacto entre líquido y gas, baja caída de presión y buena tolerancia al arrastre de polvo y salpicaduras. A menudo es el lugar natural para absorber la carga inicial de cloruro, reducir la temperatura del gas y eliminar la fracción de gotas gruesas antes de que un lecho empacado termine el trabajo. A continuación se muestra un ejemplo representativo de esta familia de equipos.
Cuando el depurador se coloca aguas arriba de un oxidador térmico, su función cambia de abatimiento final a protección. El cloruro que ingresa a un oxidador térmico regenerativo o a un sistema catalítico puede atacar los refractarios, corroer las superficies de intercambio de calor y desactivar el catalizador, y también forma contaminantes secundarios que deben tratarse más adelante. Quitar la mayor parte del HCl antes del oxidante y luego pulir el pequeño residuo que queda después es una configuración que aparece repetidamente en plantas que manejan corrientes de desechos clorados.
Punto clave: Decida la colocación basándose en lo que el cloruro le hace al equipo aguas abajo, no sólo en el lugar donde el gas está más frío, porque proteger un oxidante suele ser más barato que repararlo.
Casi todos los depuradores de HCl que tienen un rendimiento deficiente comparten una causa fundamental: el gas llegó más caliente de lo que el empaque podía tolerar. Los gases de combustión de los incineradores, los gases de escape de los oxidantes y las ventilaciones de los tanques calientes pueden alcanzar temperaturas muy por encima del punto de ablandamiento de los plásticos comunes y, en esos casos, la tarea de enfriamiento debe realizarse deliberadamente en lugar de rociar agua y esperar lo mejor.
Predominan dos enfoques. El primero es el enfriamiento por evaporación, en el que una fina pulverización de agua enfría el gas adiabáticamente y lo satura con humedad. El enfriamiento es económico en términos de capital, pero consume agua permanentemente y aumenta la carga de humedad en la empaquetadura y el ventilador aguas abajo. El segundo es el enfriamiento recuperativo, en el que el gas caliente cede calor a una corriente más fría a través de un intercambiador de calor de gas. Este enfoque reduce el consumo de agua, permite recuperar el calor para su uso en el proceso y proporciona un control mucho más estricto de la temperatura que ingresa al lecho empacado.
Un intercambiador de calor de gas colocado entre una fuente caliente y el depurador es particularmente útil cuando el flujo de gas es grande, cuando el suministro de agua es limitado o cuando la planta busca recuperar energía. También protege el conducto y el ventilador de excursiones térmicas que de otro modo acortarían la vida útil del equipo. El siguiente ejemplo pertenece a esta familia de equipos.
Los objetivos de control de temperatura que vale la pena incluir en una especificación incluyen una temperatura de entrada al lecho empacado que se mantenga cómodamente por debajo del límite de temperatura de la carcasa y el material de empaque, una temperatura del sumidero que se mantenga por debajo de aproximadamente 50 a 60 grados Celsius y un circuito de control de enfriamiento que responda a la temperatura del gas en lugar de a un flujo de agua fijo. Los instrumentos deben incluir un elemento de temperatura en la entrada de la torre y en el sumidero, además de una alarma de bajo flujo en la línea de agua de enfriamiento, porque la falla de una bomba de enfriamiento es una de las formas más rápidas de destruir una torre de plástico.
Un último punto se refiere a los conductos. Los conductos sin aislamiento entre el proceso y el depurador frecuentemente corren por debajo del punto de rocío ácido, lo que permite que se forme condensación en las paredes. El condensado es ácido clorhídrico y se encontrará en todos los puntos bajos, bridas y soportes. El aislamiento, el drenaje en puntos bajos y una ligera pendiente hacia un desagüe son pequeños costes que impiden grandes reparaciones.
Punto clave: Defina la tarea de enfriamiento como una función de ingeniería con instrumentación y alarmas, porque un enfriamiento o un intercambiador de calor fallidos se llevarán consigo la torre, el ventilador y el conducto.
Muchas plantas descubren el problema del HCl sólo después de instalar equipos de reducción de COV. Las corrientes que contienen disolventes clorados, como el cloruro de metileno utilizado en la extracción farmacéutica o el percloroetileno utilizado en algunas operaciones de limpieza, pasan a través de un oxidador térmico y emergen como una mezcla de dióxido de carbono, agua, cloruro de hidrógeno y ocasionalmente cloro. Esa mezcla no se puede ventilar directamente y tampoco se puede enviar a un depurador diseñado únicamente para ventilaciones de tanques de baja concentración.
La disposición típica es un tren de tres pasos. Primero, la etapa de oxidación destruye los compuestos orgánicos a una temperatura y tiempo de residencia que logran la eficiencia de destrucción requerida. En segundo lugar, un enfriamiento o intercambiador de calor reduce la temperatura del gas rápidamente, lo que limita la formación de subproductos no deseados y protege los materiales aguas abajo. En tercer lugar, un depurador alcalino elimina el HCl que se creó en el primer paso. Cuando la carga de cloruro que ingresa al oxidante ya es alta, un depurador previo elimina la mayor parte antes de la oxidación y el depurador posterior pule el residuo.
Para plantas con cargas sustanciales de COV además de cloruro, un oxidador térmico regenerativo suele ser la unidad central de destrucción, mientras que el depurador trata sus gases de escape. La siguiente familia de equipos ilustra el tipo de sistema de oxidación con almacenamiento de calor utilizado aguas arriba de la sección húmeda en estos trenes.
Se pasan por alto constantemente dos detalles de diseño. La primera es la selección del material para la región aguas abajo del oxidante, donde el gas está caliente y cargado de cloruro, y donde los puntos fríos crean condensación ácida. El segundo es la interacción entre el depurador y los controles del oxidante. Un cambio repentino en la caída de presión del depurador, por ejemplo después de que una boquilla se tapa, cambia el equilibrio de presión en todo el tren y puede afectar la curva del ventilador del oxidante y la estabilidad de la combustión. Los interbloqueos que vinculan los dos sistemas, en lugar de tratarlos como paquetes independientes, evitan una larga lista de cierres molestos.
Las plantas que tratan corrientes cloradas también deben planificar la eliminación de la purga de los depuradores. La corriente de purga transporta cloruro de sodio, trazas de otras sales y, en algunas tareas, restos orgánicos. Enviarlo a una planta de tratamiento biológico sin comprobar la tolerancia al cloruro, o a un pozo de neutralización sin una evaluación de la corrosión, es un descuido común y costoso.
Punto clave: Trate el oxidante y el depurador de HCl como un sistema con interconexiones compartidas, porque sus bucles de presión, temperatura y control interactúan desde el momento en que se quema el primer disolvente.
La mayor parte de la pérdida de rendimiento del depurador de HCl ocurre de forma gradual e invisible. La chimenea permanece visualmente limpia, la corriente del ventilador aumenta y el controlador de pH compensa las condiciones que no puede ver. Una rutina breve y disciplinada detecta casi todo esto antes de que lo haga una prueba de pila.
Dos mediciones merecen más atención de la que suelen recibir. La primera es la concentración de cloruro en el licor recirculante, porque define cuánto aporte fresco se necesita para mantener las sales por debajo de la saturación. El segundo es la presión diferencial a través del eliminador de niebla, que aumenta a medida que se acumulan los depósitos y, a menudo, indica un sistema de lavado que ha dejado de funcionar mucho antes de que alguien note la pila.
Punto clave: El equilibrio de cloruro y la presión diferencial del eliminador de neblina son los dos indicadores de alerta temprana para un depurador de HCl, y ambos son económicos de monitorear.
La experiencia de campo en muchas instalaciones apunta a una breve lista de problemas recurrentes. Cada uno tiene un diseño o especificación, y casi todos son más baratos de prevenir que de reparar.
Una medida preventiva práctica es solicitar una declaración escrita de la distribución del tamaño de las gotas supuestas, el rango de temperatura de entrada y la concentración de cloruro, y luego comparar esas suposiciones con los datos reales del proceso de la planta. Cuando los dos no coinciden, la depuradora efectivamente ha sido diseñada para una planta diferente.
Punto clave: Casi todas las fallas en los depuradores de HCl se deben a una suposición sobre las gotas, la temperatura o la carga de cloruro que nunca fue confirmada con los datos del proceso de la propia planta.
Los límites de emisión de cloruro de hidrógeno varían según el país, la industria y la altura de la chimenea. En China, la norma general sobre contaminantes del aire establece un límite de concentración de cloruro de hidrógeno de 100 miligramos por metro cúbico para muchas fuentes nuevas, mientras que sectores específicos como la incineración de residuos aplican valores considerablemente más estrictos. Los permisos locales, las normas regionales y las reglas específicas de la industria pueden volver a ser más estrictas, y algunas plantas enfrentan límites adicionales en cuanto a penachos visibles, deposición de cloruro u olores.
Debido a que los límites se expresan como concentraciones medidas en condiciones definidas, el método de prueba y el lugar de muestreo son tan importantes como el equipo. El cloruro de hidrógeno en los gases de combustión se determina comúnmente mediante cromatografía iónica después del muestreo con impinger, y la presencia de gotas puede sesgar el resultado porque el cloruro transportado por gotas se comporta de manera diferente que el HCl gaseoso durante el muestreo. Esta es una de las razones por las que las garantías de desempeño deberían indicar el método de prueba, el plano de muestreo, el número de corridas y los criterios de aceptación en lugar de solo una cifra porcentual de eliminación.
Una garantía defendible normalmente cubre la concentración de salida garantizada, la eficiencia de eliminación garantizada, las condiciones de entrada bajo las cuales se aplican esas cifras, el margen de caída de presión, el margen de consumo de reactivo y las consecuencias de la desviación. También debería indicar qué sucede si las condiciones de entrada difieren de las supuestas, porque esa cláusula determina quién paga cuando la planta amplía la producción o cambia un solvente.
Punto clave: Un porcentaje de eliminación sin un método de prueba definido, un rango de condiciones de entrada y una ubicación de muestreo no es una garantía, es una descripción.
Los compradores que comparan cotizaciones de varios fabricantes a menudo descubren que los documentos técnicos parecen similares, mientras que el equipo real difiere sustancialmente. Las siguientes preguntas separan un sistema diseñado de una selección de catálogo y se aplican igualmente a un fabricante directo, un proveedor que trabaja a través de socios o un mayorista que proporciona componentes internos de repuesto, como empaquetaduras, boquillas y elementos eliminadores de niebla.
Vale la pena negociar explícitamente dos puntos comerciales. La primera es la accesibilidad: si el empaque se puede inspeccionar y reemplazar parcialmente sin desmantelar la torre, y si el eliminador de neblina se puede retirar a través de una entrada. El segundo es la documentación: si el proveedor proporcionará un paquete completo de certificado de material, una evaluación de la corrosión y un conjunto de planos marcados para el mantenimiento futuro. Ambos cuestan poco en la etapa de pedido y ahorran mucho más adelante.
Punto clave: La señal más fuerte de un proveedor competente de depuradores de HCl es su voluntad de dejar por escrito los supuestos de entrada, la velocidad, el control del pH y la caída de presión antes de realizar el pedido.
El costo de capital de un depurador de HCl depende del flujo de gas, pero no de una manera lineal simple. Una sección transversal más grande reduce la velocidad y la caída de presión, lo que reduce la potencia del ventilador, mientras que una torre más alta o una segunda etapa aumenta el costo de la carcasa. El resultado es que varios diseños técnicamente válidos para el mismo servicio pueden diferir sustancialmente en el costo total de instalación, y compararlos requiere mirar más allá del precio del equipo.
El costo operativo se divide en tres partes: reactivo, electricidad para el ventilador y las bombas, y mano de obra de mantenimiento y repuestos. El coste de los reactivos suele ser el menor de los tres. Un diseño que ahorra unos cientos de kilogramos de cáustico cada mes pero duplica la potencia del ventilador rara vez es un buen negocio, y un diseño que ahorra capital al omitir un control adecuado del pH normalmente gastará ese ahorro en dos años en reparaciones y retrabajos.
Punto clave: Compare las opciones de depuradores de HCl según el costo total de cinco años, donde la energía del ventilador, los reactivos y el mantenimiento generalmente superan la diferencia en el precio de compra.
Un depurador de HCl elimina el cloruro de hidrógeno de los gases de escape para que la concentración de la chimenea cumpla con un límite permitido y la estructura, los conductos y los equipos circundantes estén protegidos contra el ataque de ácidos. Las aplicaciones típicas incluyen líneas de decapado, galvanoplastia, síntesis farmacéutica y química, gases de combustión de incineración y escape de oxidadores térmicos que queman disolventes clorados.
El agua sola absorberá HCl mientras el licor permanece diluido, pero el sumidero se acidifica rápidamente bajo carga continua y la eficiencia de absorción cae una vez que el pH cae por debajo de aproximadamente 2. Una pequeña dosis cáustica que mantiene el licor a un pH de 8 a 9 hace que el rendimiento sea mucho menos sensible a los cambios de carga y protege la carcasa de la corrosión por bajo pH. El funcionamiento sólo con agua es adecuado para tareas muy ligeras e intermitentes.
Comience con el flujo de gas a la temperatura de funcionamiento, la concentración de HCl, el contenido de humedad y la temperatura del gas. A partir de ahí, la sección transversal se establece mediante la velocidad superficial elegida, la altura del empaque se establece mediante las unidades de transferencia requeridas para la concentración de salida objetivo y la relación líquido-gas se establece mediante la tasa de absorción y la carga de polvo. Si un proveedor cotiza sólo un diámetro y un precio, falta la base de diseño.
Una sola etapa empaquetada con control de pH generalmente logra una eliminación del 95 al 99 por ciento en una corriente limpia y fría. Dos etapas con circuitos de líquido separados pueden superar el 99 por ciento. Cuando hay niebla fina o polvo, es posible que se necesite un venturi o un eliminador de niebla de alta eficiencia para alcanzar cifras más altas. El rendimiento real depende de las condiciones de entrada y de la calidad del mantenimiento.
Una columna visible generalmente proviene de gotas arrastradas o de una corriente de gas saturado que se enfría por encima de la salida de la chimenea. El arrastre de gotas indica la velocidad frontal del eliminador de niebla, un ciclo de lavado fallido o un distribuidor que no cubre la cama de manera uniforme. El gas saturado que se condensa encima de la chimenea es un fenómeno aparte y es posible que sea necesario recalentarlo en lugar de utilizar más cáustico.
Un punto de ajuste entre 8 y 9 funciona para la mayoría de las tareas de HCl. Por debajo de 7,5, aumenta el deslizamiento ácido y aumenta el riesgo de corrosión. Por encima de aproximadamente 10, el consumo de cáustico aumenta sin una ganancia proporcional de eficiencia y el licor comienza a absorber dióxido de carbono, lo que forma incrustaciones de carbonato en las empaquetaduras y las boquillas.
Espere lecturas diarias de pH, flujo, caída de presión y corriente del ventilador, comprobaciones semanales de las boquillas y del sistema de lavado, calibración mensual de la sonda e inspección del empaque, y una inspección interna anual de la carcasa, los sujetadores, el ventilador y el conducto. La rutina no es pesada, pero saltarse la calibración del pH y el lavado del eliminador representa una gran parte de las quejas de rendimiento.
No. Los disolventes como el diclorometano o el tricloroetileno deben destruirse primero mediante oxidación térmica o catalítica, que produce HCl como producto de combustión. El depurador trata ese HCl aguas abajo. Algunas configuraciones también colocan un depurador previo delante del oxidador para reducir la carga de cloruro que ingresa a la sección caliente y proteger el refractario y el catalizador.
El polipropileno y el FRP con resina de éster de vinilo cubren la mayoría de las carcasas, con PVC para las secciones más frías y PVDF o PTFE para los revestimientos internos y de alta temperatura. Las selecciones críticas no son la carcasa sino el límite húmedo-seco, la rueda del ventilador, la bomba y cada elemento de fijación, todos los cuales deben especificarse en grados resistentes al cloruro.
Depende de dónde se origine el cloruro. Si hay HCl presente en la corriente cruda, un depurador previo protege la sección caliente del ataque de cloruro y la formación de subproductos, y un depurador posterior pule el residuo. Si el HCl se genera al quemar compuestos clorados, solo se necesita un depurador posterior, generalmente con un enfriamiento o intercambiador de calor delante para reducir el gas a una temperatura que el empaque pueda tolerar.
Punto clave: Casi todas las preguntas frecuentes anteriores se refieren a las mismas tres variables, que son la precisión de la condición de entrada, el control del pH y la eliminación de gotas.
Si está a punto de comparar diseños o preparar una especificación, los dos recursos siguientes son un punto de partida útil. El primero muestra cómo se fabrica y ensambla el equipo, lo que ayuda a evaluar la calidad de la fabricación y el acceso a la inspección. El segundo analiza la limpieza de gases de combustión en la incineración de líquidos residuales, una tarea en la que el control del cloruro de hidrógeno está estrechamente vinculado al diseño del enfriamiento y la selección de materiales.
Vea las instalaciones de producción, la capacidad de mecanizado y los arreglos de ensamblaje detrás de los equipos de reducción de COV, incluidos los detalles estructurales y materiales que deciden cómo sobrevive un sistema de servicio de ácido en el campo.
Una mirada más cercana a cómo los sistemas de incineración manejan los flujos de desechos que contienen cloruro y qué debe eliminar el tren de limpieza posterior, lo cual es directamente relevante para el tamaño del depurador y la selección de materiales.
Un depurador de HCl no es una máquina complicada, pero no perdona suposiciones que nunca se comprobaron. Confirme el rango de temperatura de entrada, la distribución del tamaño de las gotas y la carga de cloruro, insista en los valores de diseño escritos para la velocidad, la relación líquido-gas y el control del pH, y especifique los materiales para el límite húmedo-seco y las piezas pequeñas. Esta combinación evita la mayoría de los problemas que aparecen dos o tres años después de la puesta en servicio.
Punto clave: Compre la base de diseño, no la torre, porque un depurador de HCl correctamente documentado es el único que puede mantenerse con su rendimiento garantizado.
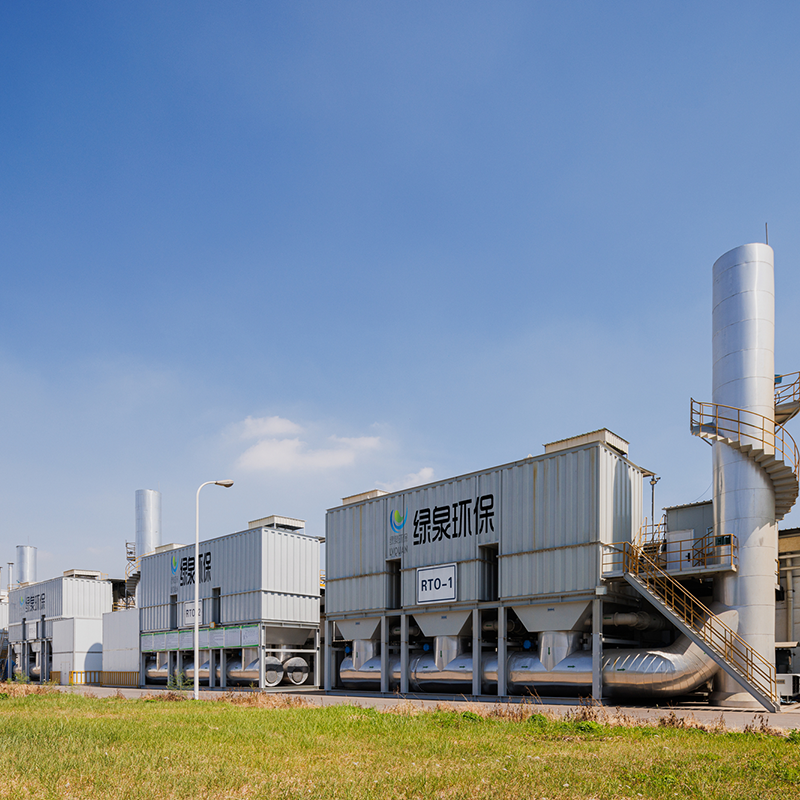
Descripción general de la torre RTO El oxidante térmico regenerativo (RTO) es un equipo de tratamiento de gas residual orgánico que combina...
Ver detalles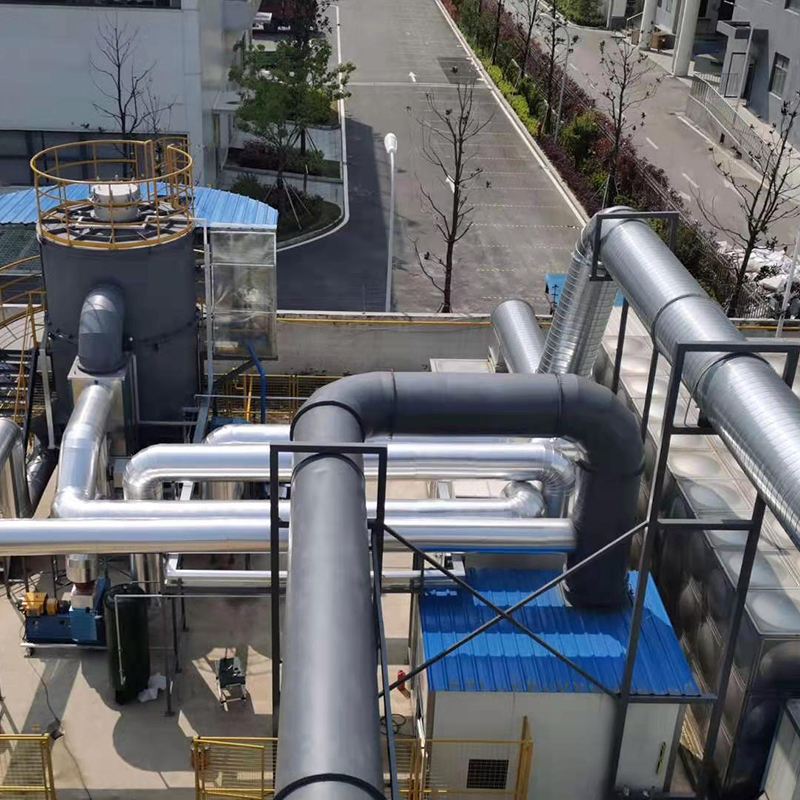
Descripción general de la torre RTO Nuestra compañía ofrece dos tipos de RTO rotativo, que son el RTO rotativo y el RTO de válvula múltiple...
Ver detalles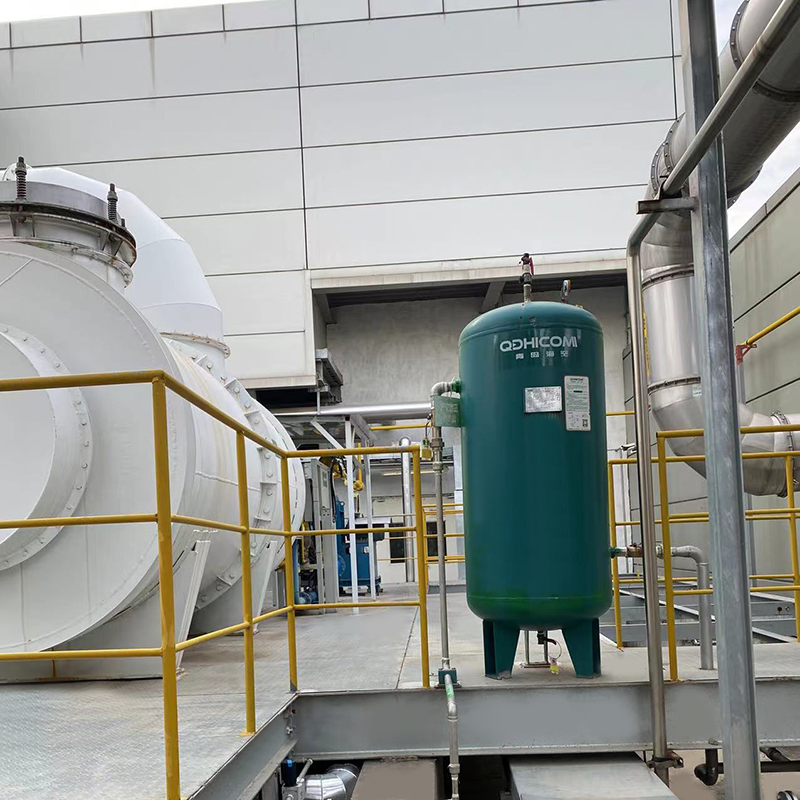
Descripción general Combustión directa El equipo de incineración de alta temperatura, abreviado en cuanto a, utiliza el calor generado por ...
Ver detalles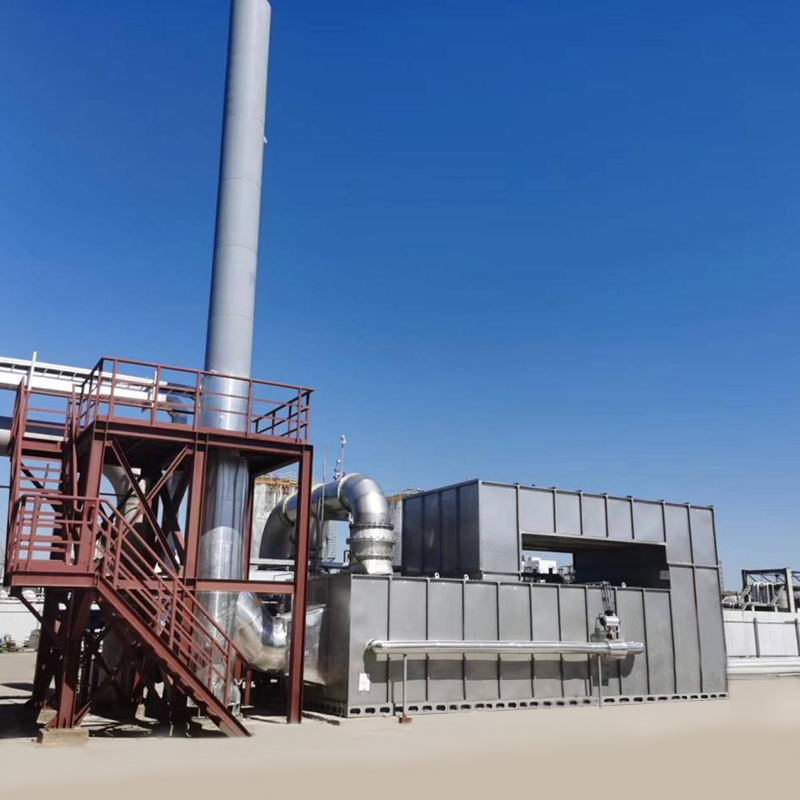
Descripción general La combustión catalítica es un método de purificación que utiliza catalizadores para oxidar y descomponer sustancias co...
Ver detalles
Descripción general La oxidación catalítica de almacenamiento térmico (oxidante catalítico regenerativo/RCO) es un equipo de tratamiento de...
Ver detalles
Descripción general La serie VOC-ACA Equipo de purificación de carbono y recuperación de partículas orgánicas de gases se utiliza para la a...
Ver detalles
Descripción general Los hornos de incineración de residuos sólidos son equipos esenciales en la gestión de residuos sólidos, diseñados ...
Ver detalles
Concepto del sistema RTO de la rueda de zeolita Utilizando la rueda de zeolita para adsorbar el gas residual orgánico, la baja concentració...
Ver detalles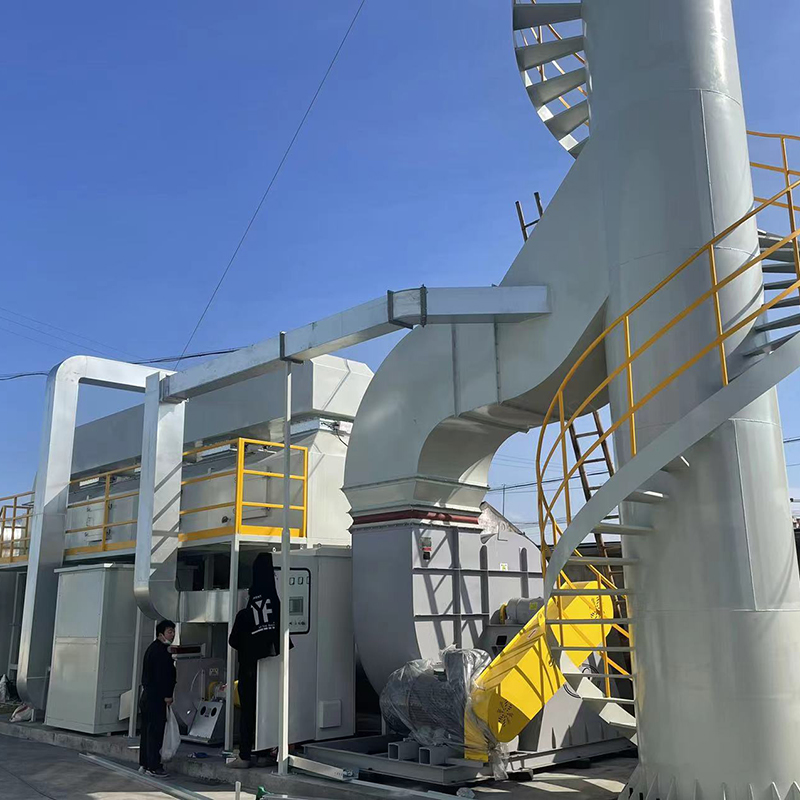
El equipo de purificación catalítica de adsorción VOC-CFT-CO El equipo de purificación catalítica de adsorción VOC-CFT-CO, que consiste en ...
Ver detalles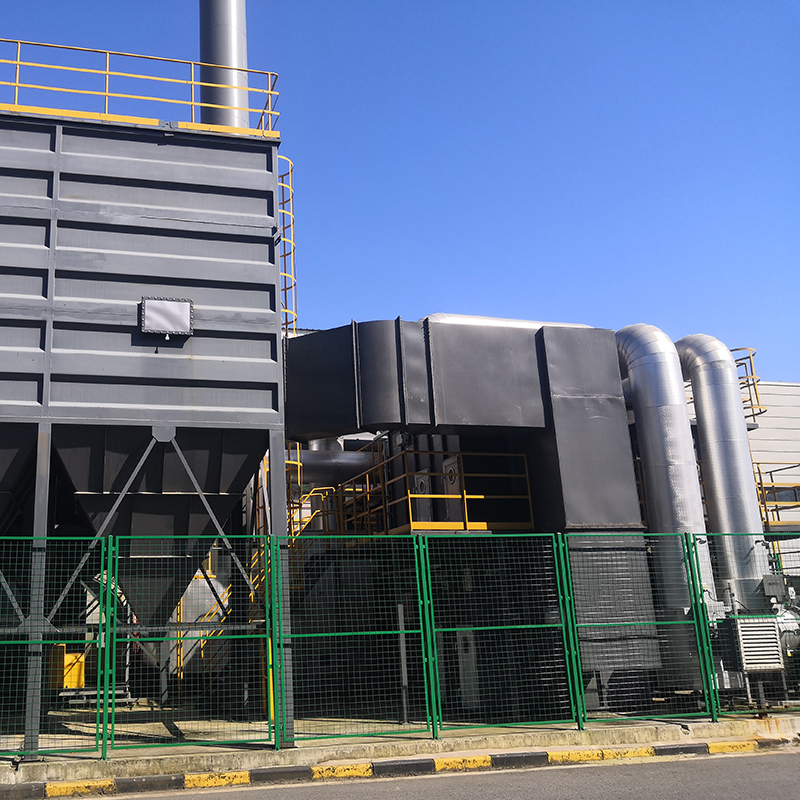
El concepto de equipo de incineración de alta temperatura de la rueda de zeolita El propósito de emplear la adsorción de zeolita de tambor ...
Ver detallesMÓVIL
Instrucciones del producto
Derecho de Autor © LV Quan Environmental Protection Engineering Technology Co., Ltd. Todos los Derechos Reservados
