
 English
 русский
 Français
 Español
 عربى

Equipo de incineración de alta temperatura LQ-RTO
Equipo
Descripción general de la torre RTO El oxidante térmico regenerativo (RTO) es un equipo de tratamiento de gas residual orgánico que combina...
Ver detalles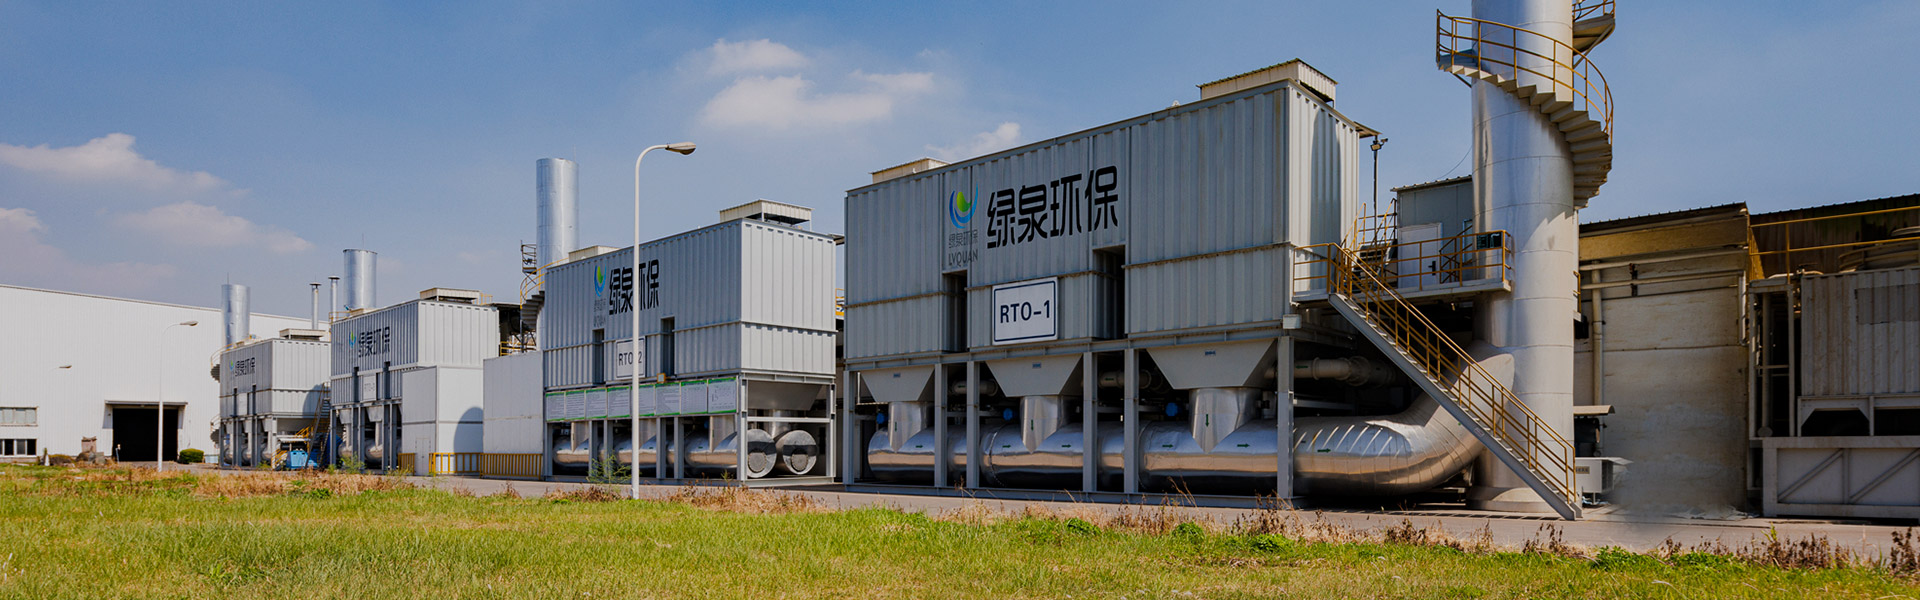
Contenido
Una planta farmacéutica del este de China utilizó diclorometano como disolvente de reacción y dirigió su corriente de gas residual de 20.000 m³/h directamente a un oxidador térmico regenerativo convencional. Al cabo de tres meses, el intercambiador de calor mostró picaduras, la capa de catalizador experimentó una caída de presión cada vez mayor y la chimenea requirió un lavado alcalino frecuente. El problema no era la RTO en sí. El problema era que el gas residual era halogenado .
Los compuestos orgánicos volátiles (COV) halogenados se comportan de manera diferente a los hidrocarburos ordinarios en sistemas térmicos, catalíticos y de adsorción. Si usted es ingeniero de planta, gerente de EHS o especialista en adquisiciones que evalúa equipos de reducción, la primera decisión no es “qué oxidante es más barato” sino “qué configuración puede tolerar la carga de halógeno sin crear un problema de corrosión, catalizador o subproductos”.
el término halogenado describe compuestos orgánicos en los que uno o más átomos de hidrógeno han sido reemplazados por un halógeno: flúor, cloro, bromo o yodo. En los gases residuales industriales, los ejemplos más comunes incluyen diclorometano, tricloroetileno, percloroetileno, clorobenceno y disolventes bromados utilizados en síntesis farmacéutica o limpieza electrónica.
Estos compuestos aparecen en varias industrias: fabricación farmacéutica, síntesis química, limpieza de placas de circuito impreso, recubrimientos y cierta producción de pesticidas. Su comportamiento en un sistema de reducción difiere del de los disolventes no halogenados en cuatro aspectos importantes.
Para un fabricante de equipos de tratamiento de COV, la consecuencia práctica es que el servicio halogenado exige selección de materiales, depuración posterior y, a menudo, una tecnología de oxidación diferente a la de una corriente no halogenada de la misma concentración.
En la práctica industrial se utilizan tres rutas principales: oxidación térmica con lavado ácido posterior, oxidación catalítica en condiciones cuidadosamente controladas y adsorción con recuperación de condensación. Cada uno tiene un ajuste diferente dependiendo de la concentración, el tipo de halógeno y si la recuperación de solventes es económicamente atractiva.
Los oxidantes térmicos regenerativos y los oxidantes térmicos se utilizan ampliamente para corrientes halogenadas cuando la concentración es de moderada a alta y la recuperación no es práctica. La clave no es sólo la cámara de oxidación. El sistema debe incluir un enfriador o intercambiador de calor para enfriar el gas rápidamente, seguido de un depurador que neutralice el cloruro de hidrógeno o el bromuro de hidrógeno. Los materiales de construcción a menudo pasan del acero al carbono al acero inoxidable 316L, dúplex 2205 o aleaciones superiores en las zonas frías donde se produce la condensación ácida.
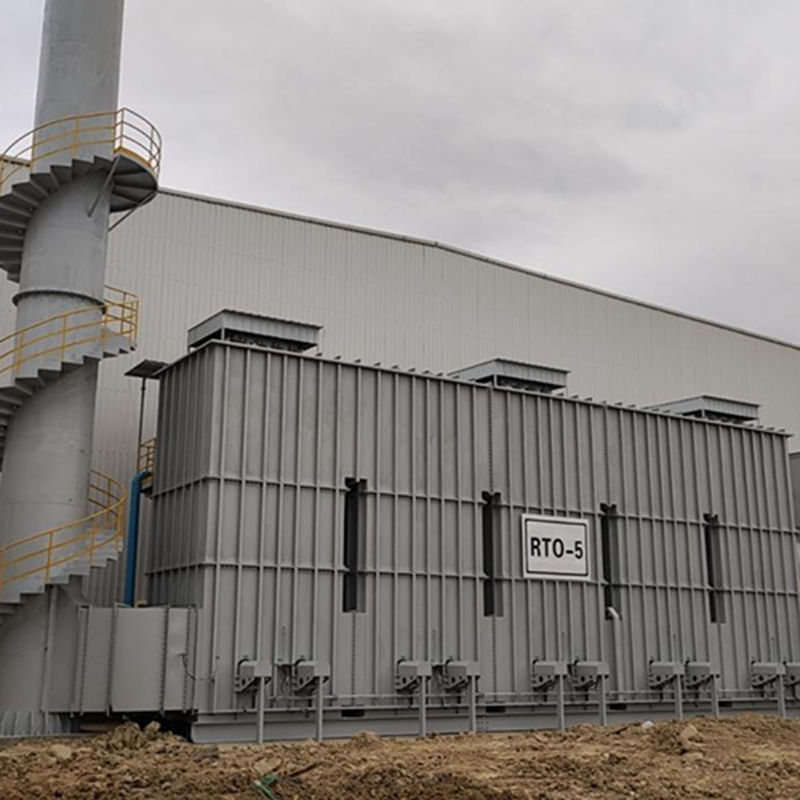 LQ-RTO Equipo de incineración de alta temperatura con almacenamiento de calor Industrias y gama aplicables Ver producto →
Un oxidador térmico regenerativo diseñado para servicio halogenado también necesita atención al sellado, los ciclos de purga y la prevención de puntos fríos. Los puntos fríos permiten la condensación de ácido, lo que provoca picaduras y eventuales fallas estructurales. El tiempo de residencia y la temperatura generalmente se establecen más altos que los de los COV no halogenados para impulsar la eficiencia de la destrucción y reducir el potencial de formación de dioxinas.
La oxidación catalítica puede destruir los COV halogenados a temperaturas más bajas, pero el catalizador es el punto débil. Los compuestos clorados pueden hacer que el platino o el paladio se volatilicen como cloruros metálicos. El catalizador puede perder actividad en unas semanas si la carga de halógeno es alta. Por esta razón, la oxidación catalítica a menudo se limita a corrientes bajas en halógenos o se combina con un lecho protector y un control cuidadoso de la temperatura.
Cuando una corriente de proceso contiene sólo trazas de compuestos halogenados, un sistema catalítico aún puede ser viable si el proveedor proporciona una formulación de catalizador resistente al envenenamiento por halógeno y si la temperatura de funcionamiento se mantiene dentro de un rango estrecho. Sin embargo, para corrientes con más de unos pocos cientos de miligramos por metro cúbico de compuestos que contienen cloro, la oxidación térmica suele ser la opción más sólida.
Cuando el disolvente halogenado tiene valor de recuperación y la concentración es lo suficientemente alta, la adsorción seguida de condensación puede ser una mejor opción económica que la destrucción. El carbón activado granular o la fibra de carbón activado adsorben el solvente, y la desorción con vapor o gas caliente produce una corriente concentrada que puede condensarse y reutilizarse.
 Sistema de recuperación de condensación y adsorción de carbón activado granular LQ-ACA 1. Aplicable a industrias como la química, la industria ligera, la imprenta, el caucho, los muebles, la electromecánica, la construcción naval, los automóviles y el petróleo. Ver producto →
Esta ruta evita los subproductos ácidos de la combustión porque el disolvente no se quema. Sin embargo, el adsorbedor debe diseñarse teniendo en cuenta la naturaleza corrosiva de las moléculas halogenadas y el calor liberado durante la adsorción. Es necesario un control regular del adsorbente, como se comenta en nuestra nota sobre programas de reemplazo de adsorbentes .
Para corrientes halogenadas de gran volumen y baja concentración, una rueda concentradora de zeolita puede reducir el volumen de gas que ingresa al oxidante. La corriente concentrada luego pasa a un oxidador térmico regenerativo o a un oxidador térmico. Esta combinación reduce el consumo de combustible y el tamaño del equipo, pero la rueda en sí debe seleccionarse para los compuestos halogenados presentes. Algunas formulaciones de zeolita son sensibles al ataque de ácidos o a especies halogenadas de alto punto de ebullición que no se desorben limpiamente.
 Concentrador rotatorio de zeolita LQ-ADW-RTO (tipo cilíndrico/de disco)+Oxidiz térmico regenerativo El aire que contiene COV a tratar se envía al área de tratamiento del tambor giratorio de zeolita concentrada después de la prefiltración. En el área de tratamiento, los COV se eliminan... Ver producto →
El ciclo de adsorción, desorción y enfriamiento de tres zonas debe ajustarse al disolvente halogenado. Si la temperatura de desorción es demasiado baja, la rueda retiene compuestos halogenados pesados y pierde capacidad. Si es demasiado alto, la zeolita puede degradarse. Aquí son valiosas las pruebas piloto o un proveedor con experiencia directa en servicios de halogenados.
Al especificar un sistema de reducción de COV halogenados, la revisión de ingeniería debe abarcar más que la eficiencia de destrucción. La siguiente tabla compara el servicio VOC convencional con el servicio halogenado en varios puntos de decisión.
| Factor de diseño | Servicio VOC convencional | Servicio de COV halogenados |
|---|---|---|
| Susceptibilidad al catalizador | Baja a moderada; Los catalizadores de metales nobles duran años. | Alto; Los halógenos pueden envenenar o volatilizar el catalizador. |
| Material de construcción | A menudo es suficiente acero al carbono o acero inoxidable básico. | 316L, dúplex 2205 o aleaciones superiores en zonas de condensación ácida. |
| Tratamiento aguas abajo | A menudo no es necesario fregar. | Generalmente se requiere un lavado con álcali o un enfriamiento rápido más un lavador. |
| Riesgo de subproducto | El CO₂ y el agua son los principales productos. | Deben controlarse el HCl, el HBr, las dioxinas y el fosgeno. |
| Límite de explosión | El límite explosivo inferior depende del disolvente. | Los compuestos halogenados a menudo reducen el rango de inflamabilidad. |
| Monitoreo | Temperatura, caída de presión y concentración de COV. | Agregue HCl, cupones de corrosión y verifique la actividad del catalizador. |
La tabla muestra que el servicio halogenado desplaza el centro de gravedad de la cámara de oxidación a todo el tren de gas. Un sistema que parece sobredimensionado en el papel aún puede fallar si el depurador, el enfriamiento o la selección del material se tratan como una ocurrencia tardía. En la práctica, el costo incremental de los materiales resistentes a la corrosión suele ser menor que el costo de una parada y reemplazo prematuros.
Los gases residuales halogenados aparecen en varias industrias, pero la concentración y el tipo de halógeno varían ampliamente. El siguiente cuadro muestra los rangos típicos de concentración de entrada informados en proyectos industriales para cinco sectores comunes. Estos rangos son indicativos y no deben reemplazar las pruebas específicas del sitio.
El gráfico sugiere que la síntesis química y los procesos farmacéuticos a menudo producen las cargas halogenadas más altas, lo que los empuja hacia la oxidación térmica con un lavado intenso. La limpieza y el recubrimiento de componentes electrónicos pueden caer en un rango medio donde se puede considerar la tecnología de concentración y la oxidación catalítica, siempre que el contenido de halógeno sea lo suficientemente bajo para el catalizador. Las corrientes de impresión suelen tener una concentración más baja y pueden ser candidatas para adsorción o concentración más oxidación.
Estos rangos no son límites rígidos. Una planta farmacéutica con recuperación de solventes puede enviar una corriente de baja concentración a un concentrador, mientras que una planta química con una alta concentración de subproductos clorados puede necesitar un oxidador térmico dedicado con enfriamiento y depuración de dos etapas. La selección también depende de si el halógeno es cloro, bromo o flúor, porque los compuestos de flúor pueden formar fluoruro de hidrógeno, que es aún más corrosivo y requiere materiales especializados.
Para un fabricante o proveedor de equipos de tratamiento de COV, la secuencia de selección práctica es: caracterizar las especies halógenas, medir la concentración y el flujo, definir la eficiencia de destrucción requerida y luego elegir la ruta de oxidación o recuperación. Sólo después de esto se debe proceder con el dimensionamiento del equipo y la selección de materiales.
El servicio halogenado impone demandas adicionales en la instalación y operación diaria. Pequeños detalles que son tolerables en el servicio convencional de VOC pueden convertirse en puntos de falla cuando hay gases ácidos presentes.
Los intervalos de mantenimiento de los sistemas halogenados suelen ser más cortos que los de los sistemas VOC convencionales. Un programa de inspección planificado basado en las horas de operación y cálculos del punto de rocío ácido reducirá el tiempo de inactividad no planificado. Para las plantas que también operan líneas no halogenadas, mantener separada la corriente halogenada suele ser el enfoque más seguro, porque la mezcla puede crear una carga de ácido mayor en un sistema que no está diseñado para ello.
Significa que la molécula de COV contiene uno o más átomos de halógeno, como cloro, bromo, flúor o yodo. Los ejemplos comunes incluyen diclorometano, tricloroetileno y clorobenceno. Estos compuestos requieren especial atención porque sus productos de oxidación son ácidos y potencialmente corrosivos.
Un RTO estándar puede manejar concentraciones muy bajas de compuestos halogenados, pero no es la mejor opción para cargas más altas. La propia cámara de combustión puede tolerar la temperatura, pero el intercambiador de calor, los conductos y la chimenea aguas abajo pueden corroerse rápidamente a menos que estén construidos con materiales resistentes a la corrosión y vayan seguidos de un depurador alcalino.
Los catalizadores de metales nobles pueden reaccionar con cloro o bromo para formar haluros metálicos volátiles. Esto elimina el metal activo de la superficie del catalizador y reduce la actividad. El efecto es más fuerte a concentraciones más altas de halógeno y temperaturas más altas. Por este motivo, la oxidación catalítica suele limitarse a corrientes bajas en halógenos o libres de halógenos.
La recuperación por adsorción es atractiva cuando el disolvente halogenado tiene valor de reutilización, la concentración es lo suficientemente alta como para hacer que la condensación sea económica y la corriente de gas está relativamente libre de partículas o compuestos formadores de polímeros. Evita subproductos ácidos, pero el adsorbedor debe estar diseñado para resistir la corrosión y la desorción segura.
Concéntrese en el monitoreo de la corrosión, la química de los depuradores, la actividad del catalizador y la regeneración de adsorbentes. Inspeccione las zonas frías para detectar condensación ácida, mantenga el pH y la concentración de álcali dentro del rango y realice un seguimiento de la caída de presión en todo el sistema. Un plan de mantenimiento específico del sitio basado en la carga de halógeno real es más confiable que un programa genérico.
Para obtener información adicional sobre el diseño de equipos de tratamiento de COV y la experiencia en servicio, puede revisar nuestra perfil de empresa y fabricante . Si está comparando rutas de adsorción y oxidación, nuestro artículo sobre rueda de zeolita funcionamiento en tres zonas explica cómo los ciclos de concentración y desorción afectan el rendimiento general.
Los gases residuales halogenados son un desafío manejable cuando el sistema se diseña con los materiales, el lavado y el monitoreo adecuados. Ya sea propietario de una planta, un contratista de ingeniería o un equipo de adquisiciones que compara proveedores, la clave es tratar el halógeno como un factor de diseño desde la primera conversación.
Descripción general de la torre RTO El oxidante térmico regenerativo (RTO) es un equipo de tratamiento de gas residual orgánico que combina...
Ver detalles
Descripción general Combustión directa El equipo de incineración de alta temperatura, abreviado en cuanto a, utiliza el calor generado por ...
Ver detalles
Descripción general La combustión catalítica es un método de purificación que utiliza catalizadores para oxidar y descomponer sustancias co...
Ver detalles
Descripción general La oxidación catalítica de almacenamiento térmico (oxidante catalítico regenerativo/RCO) es un equipo de tratamiento de...
Ver detalles
Introducción al producto El intercambiador de calor de gas se utiliza principalmente para las industrias de ahorro de energía y reducción d...
Ver detalles
Descripción general Los hornos de incineración de residuos sólidos son equipos esenciales en la gestión de residuos sólidos, diseñados ...
Ver detalles
Concepto del sistema RTO de la rueda de zeolita Utilizando la rueda de zeolita para adsorbar el gas residual orgánico, la baja concentració...
Ver detalles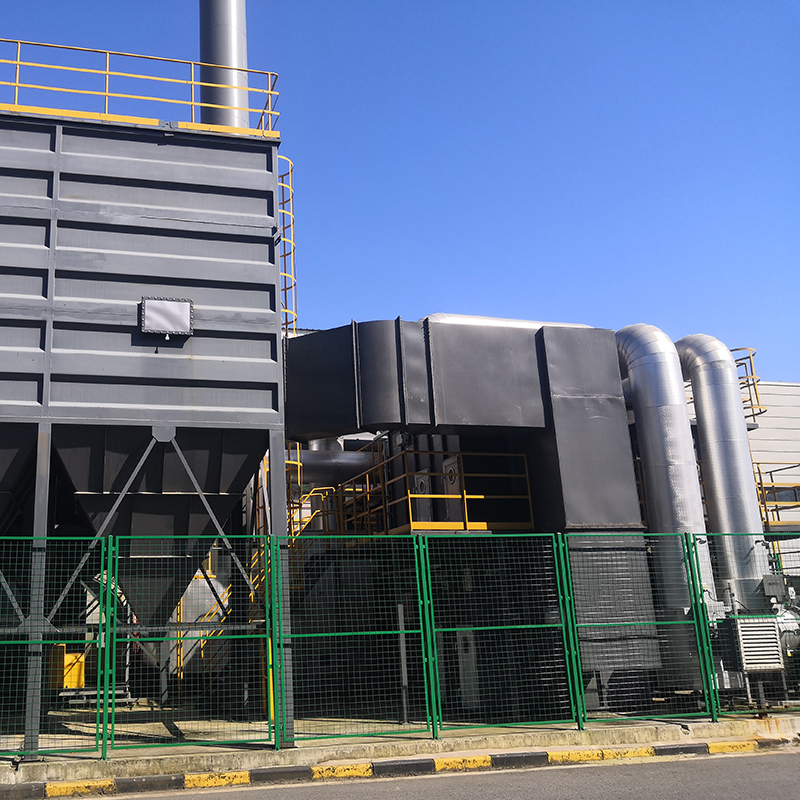
El concepto de equipo de incineración de alta temperatura de la rueda de zeolita El propósito de emplear la adsorción de zeolita de tambor ...
Ver detalles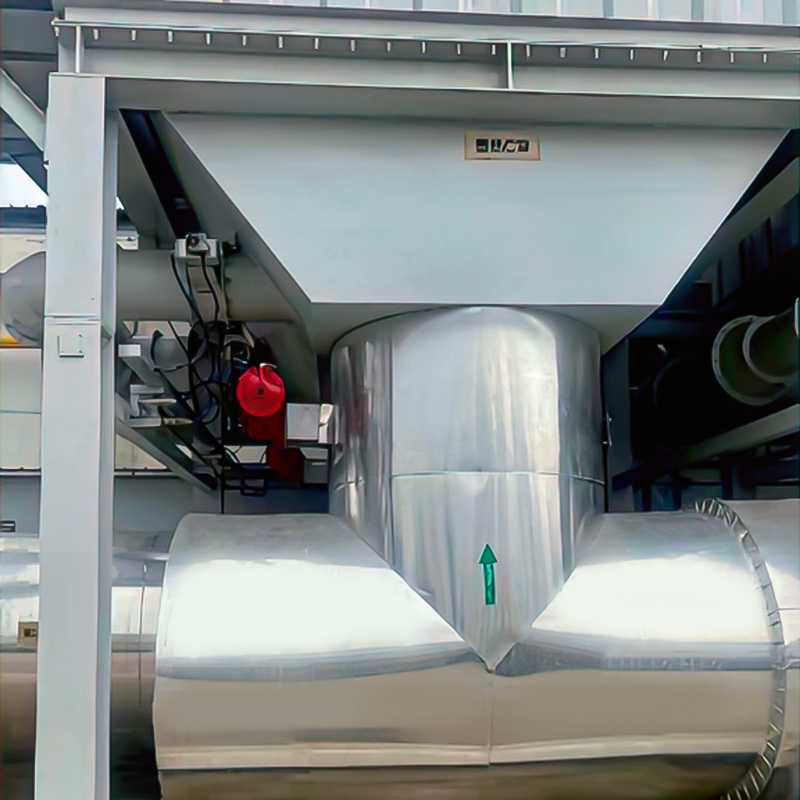
Objetivo Se utiliza principalmente para la ventilación proporcional de gases de combustión de alta temperatura. LT se usa ampliamente en lu...
Ver detalles
Descripción general El principio de eliminación de polvo húmedo utiliza el proceso de captura y separación de partículas de polvo en la fas...
Ver detallesMÓVIL
Instrucciones del producto
Derecho de Autor © LV Quan Environmental Protection Engineering Technology Co., Ltd. Todos los Derechos Reservados
