A las seis de la mañana, cuando se pone en marcha una línea de revestimiento en una fábrica de muebles, el primer aire que llega a la chimenea desprende un olor dulce y penetrante que los vecinos reconocen mucho antes que el director de la fábrica. Los compuestos responsables no son exóticos. Son tolueno, xileno, acetato de etilo, acetato de butilo, acetona y un puñado de otros disolventes que aparecen en casi todas las listas de disolventes industriales. Ésa es la respuesta práctica detrás de la pregunta de cuáles son los ejemplos reales de compuestos volátiles: para una fábrica, generalmente son solventes comunes, y la mezcla exacta en el conducto de escape decide qué tecnología de reducción funcionará y cuál fallará silenciosamente después de dieciocho meses de servicio.
Este artículo toma en serio la pregunta y la responde en tres capas. Primero, explica qué hace que un compuesto sea volátil en un sentido mensurable. En segundo lugar, enumera ejemplos concretos de compuestos volátiles agrupados por familia química, producto cotidiano y proceso industrial. En tercer lugar, y lo más importante para cualquiera que compre o especifique equipos de tratamiento, muestra cómo la identidad de esos compuestos impulsa la selección de tecnología, el costo operativo, la clasificación de seguridad y el riesgo de mantenimiento a largo plazo.
Si usted es un ingeniero ambiental, un gerente de planta o un especialista en adquisiciones que compara cotizaciones de un fabricante de equipos de COV, la lista compuesta no es una lectura previa. Es el resumen de diseño.
Los compuestos específicos en el flujo de escape, no solo la concentración total de COV, determinan qué ruta de reducción es técnicamente viable y económicamente defendible.
¿Qué hace que un compuesto sea volátil en primer lugar?
La volatilidad no es una propiedad de sí o no. Es una posición en una escala y la escala está definida por la presión de vapor y el punto de ebullición. Un compuesto se considera volátil cuando una fracción significativa del mismo abandona la fase líquida o sólida y entra en la fase gaseosa a temperatura ambiente normal. La presión de vapor es el número que describe directamente esta tendencia: un líquido con una presión de vapor de 30 kPa a 25 °C se escapa al aire aproximadamente treinta veces más rápido que uno con una presión de vapor de 1 kPa en las mismas condiciones.
Diferentes reguladores trazan la línea en diferentes lugares, y esto es importante desde el punto de vista comercial porque la definición determina qué solventes caen bajo las reglas de permisos e informes de emisiones.
La Unión Europea, según la Directiva sobre pinturas, trata un COV como cualquier compuesto orgánico con un punto de ebullición inicial de 250 °C o menos medido a una presión estándar de 101,3 kPa.
La EPA de Estados Unidos define los COV por su reactividad atmosférica, abarcando compuestos orgánicos que participan en reacciones fotoquímicas, excluyendo al mismo tiempo el monóxido de carbono, el dióxido de carbono, el ácido carbónico, los carburos metálicos y una breve lista de disolventes explícitamente exentos, como la acetona, en algunos contextos.
La norma nacional de China GB 37822-2019 define los COV como compuestos orgánicos que participan en reacciones fotoquímicas atmosféricas, o como compuestos determinados por otras regulaciones aplicables, y luego adjunta límites de concentración y requisitos de eficiencia de eliminación en la chimenea.
La Organización Mundial de la Salud utiliza una clasificación de interiores basada en la volatilidad: compuestos orgánicos muy volátiles que hierven por debajo de 50 a 100 °C, compuestos orgánicos volátiles de aproximadamente 50 a 260 °C y compuestos orgánicos semivolátiles de aproximadamente 240 a 400 °C.
La consecuencia práctica es que dos plantas que utilizan el mismo solvente pueden reportar diferentes cargas de VOC dependiendo de la jurisdicción, y un solvente que está exento de reportar en un mercado puede estar completamente regulado en otro. Para el diseño de equipos, la escala de presión de vapor es más útil que la etiqueta reglamentaria, porque la presión de vapor, la temperatura y el movimiento del aire deciden juntos qué cantidad de disolvente llega realmente al conducto.
Siempre diseñe equipos de reducción alrededor de la presión de vapor y el rango de ebullición de la mezcla de solventes real, porque las definiciones regulatorias varían según el mercado, pero el comportamiento físico no.
Ejemplos de compuestos volátiles: una tabla de referencia estructurada
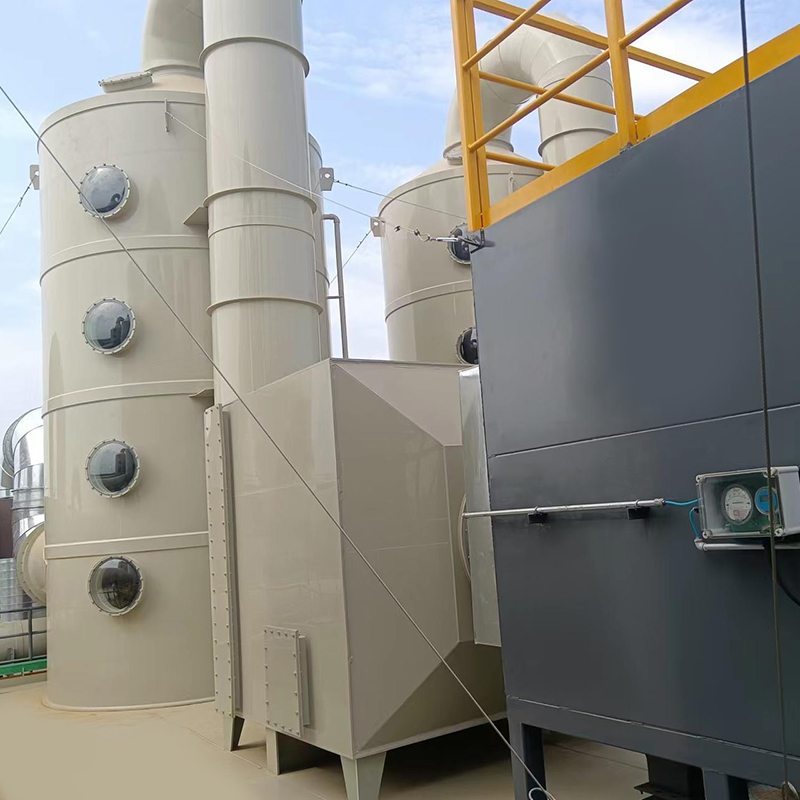
Las familias de sustancias químicas se comportan de manera diferente en un conducto de escape y agrupar los ejemplos por familia es la forma más rápida de predecir qué ruta de tratamiento será adecuada. Los hidrocarburos aromáticos, por ejemplo, son pesados, a menudo tóxicos y frecuentemente están sujetos a límites estrictos de chimenea. Los solventes oxigenados son miscibles en agua y se queman limpiamente, lo que los hace amigables con la oxidación catalítica pero difíciles de eliminar con depuradores de agua. Los disolventes halogenados destruyen los catalizadores y crean gases ácidos que deben eliminarse aguas abajo.
La siguiente tabla recopila ejemplos representativos de compuestos volátiles de las familias que aparecen con mayor frecuencia en los documentos de permisos industriales y las evaluaciones de impacto ambiental.
Tabla 1. Ejemplos representativos de compuestos volátiles agrupados por familia química, con puntos de ebullición típicos y las rutas de reducción seleccionadas con mayor frecuencia para cada grupo.
Producción de resina, prensado de paneles de madera, aglutinantes para fundición.
Oxidación térmica, oxidación catalítica.
Ésteres y éteres
Acetato de butilo, acetato de propilenglicol metil éter, metil terc-butil éter, tetrahidrofurano
55 a 146°C
Recubrimiento de latas, tintas para embalaje, procesamiento farmacéutico.
Adsorción, oxidación térmica regenerativa.
Terpenos y volátiles naturales
Fracciones de limoneno, alfa-pineno, isopreno y trementina.
34 a 176°C
Procesamiento de madera, aromatizantes alimentarios, impresión con tintas biológicas
Biofiltración para cargas bajas, oxidación térmica para cargas altas.
Orgánicos de azufre y nitrógeno.
Metanotiol, sulfuro de dimetilo, piridina, dimetilformamida
6 a 153°C
Pulpa y papel, síntesis farmacéutica, vulcanización de caucho.
Oxidación térmica con lavado, cuidadoso cribado del catalizador.
Se aplican dos precauciones a cualquier tabla de este tipo. En primer lugar, el punto de ebullición es un indicador conveniente de la volatilidad, pero no es lo mismo; un compuesto puede tener un punto de ebullición moderado y aun así producir una concentración de vapor significativa en un espacio de trabajo cálido y bien ventilado. En segundo lugar, las corrientes de escape reales casi nunca son compuestos únicos. Una sola línea de prensa de huecograbado puede liberar etanol, acetato de etilo, isopropanol y una pequeña fracción de éteres de glicol de alto punto de ebullición al mismo tiempo, y el sistema de tratamiento debe manejar la mezcla completa en lugar del promedio.
Cuando un proyecto pasa de la etapa de viabilidad al diseño detallado, la lista de compuestos generalmente se reduce a tres o cuatro especies representativas, a menudo llamadas compuestos marcadores, y el equipo se dimensiona según el peor de los casos entre ellas.
Agrupe su flujo de escape en familias de productos químicos antes de seleccionar el equipo, porque las familias comparten modos de falla y rutas de reducción adecuadas.
Ejemplos cotidianos de compuestos volátiles que nos rodean
La exposición de los hogares es un recordatorio útil de que la volatilidad es una parte normal de la química y no una anomalía industrial. El olor del interior de un automóvil nuevo, el olor acre de un marcador permanente y el aroma que desprende una naranja recién pelada son el resultado del mismo proceso físico: compuestos que abandonan una superficie sólida o líquida y entran al aire.
Los ejemplos domésticos comunes incluyen:
Formaldehído, liberado lentamente por las resinas de urea-formaldehído utilizadas en tableros de partículas, tableros de fibra de densidad media y algunos pisos laminados, y detectable en el aire interior durante meses después de la instalación.
Limoneno, el terpeno cítrico dominante utilizado en agentes de limpieza, ambientadores y algunos adhesivos, que reacciona con el ozono en el aire interior para formar productos secundarios.
Acetona, presente en quitaesmalte y algunos diluyentes de pintura, con una presión de vapor lo suficientemente alta como para notarse a los pocos segundos de abrir un recipiente.
Etanol e isopropanol, que se encuentran en desinfectantes para manos, aerosoles desinfectantes y limpiacristales.
Cloruro de metileno, utilizado históricamente en decapantes de pintura, con un punto de ebullición cercano a los 40 °C que lo convierte en un problema de rápida evaporación pero también importante en caso de inhalación.
Naftaleno y paradiclorobenceno, los ingredientes activos de las bolas de naftalina tradicionales, que se subliman directamente del sólido al vapor.
Estireno, trimetilbenceno y xileno, que contribuyen al olor característico de coche nuevo y mobiliario nuevo.
Percloroetileno, que permanece en las prendas lavadas en seco durante un período después del procesamiento y se libera lentamente en el interior.
Las concentraciones interiores medidas de COV totales en edificios residenciales recién amueblados pueden alcanzar varios cientos de microgramos por metro cúbico, y en espacios mal ventilados forman un fondo persistente. Este no es simplemente un tema de salud nacional. También es la razón por la que los productores de paneles de madera, los fabricantes de muebles y los proveedores de pisos enfrentan clases de emisión de formaldehído y requisitos de etiquetado de productos, y explica por qué tantas fábricas instalan sistemas de extracción y tratamiento en las etapas de prensado y recubrimiento en lugar de depender de la ventilación general.
Los mismos compuestos que causan quejas sobre el aire interior de los hogares son los que impulsan los límites de emisiones y los requisitos de tratamiento en las fábricas de muebles, paneles y revestimientos.
Ejemplos industriales de compuestos volátiles por proceso
En el sector manufacturero, la lista compuesta es más reducida pero mucho más concentrada. Comprender qué solventes pertenecen a qué paso de producción ayuda a un ingeniero a predecir el perfil de concentración, la presencia de partículas y si vale la pena recuperar el solvente en lugar de destruirlo.
Recubrimiento, impresión y recubrimiento de bobinas
Los recubrimientos a base de solventes son una fuente densa de compuestos aromáticos y oxigenados. Los ejemplos típicos incluyen tolueno, xileno, etilbenceno, acetato de butilo, metiletilcetona, ciclohexanona y acetato de propilenglicolmetiléter. La impresión por huecograbado de publicaciones está dominada por el tolueno en algunos mercados, mientras que la impresión flexográfica de envases utiliza cada vez más etanol, acetato de etilo e isopropanol. Las líneas de recubrimiento de bobinas a menudo dependen de fracciones de nafta de disolventes aromáticos de evaporación más lenta, lo que significa que el conducto de escape contiene compuestos con puntos de ebullición muy por encima de 150 °C y, correspondientemente, una menor tendencia a permanecer en la fase gaseosa después del enfriamiento.
Operaciones petroquímicas y de refinación
Las emisiones fugitivas y de proceso aquí incluyen benceno, 1,3-butadieno, etileno, propileno, estireno y metil terc-butil éter. Muchos de ellos están clasificados como contaminantes atmosféricos peligrosos además de ser COV, por lo que los requisitos de eficiencia de destrucción suelen ser más estrictos que los límites generales de COV, y en ocasiones exigen una eliminación del 98 por ciento o más con un seguimiento continuo.
Síntesis farmacéutica y de química fina
El procesamiento por lotes produce una mezcla amplia y cambiante. Los ejemplos comunes incluyen diclorometano, tolueno, isopropanol, acetona, tetrahidrofurano, dimetilformamida, piridina y acetato de etilo. La fracción halogenada es el factor crítico del diseño, porque descarta muchos sistemas catalíticos y obliga a la especificación de materiales resistentes a la corrosión y al lavado de gases ácidos aguas abajo.
Fabricación de electrónica y semiconductores
Los pasos de limpieza y fotolitografía liberan isopropanol, acetona, metanol, N-metil-2-pirrolidona y acetato de propilenglicol metil éter. Los volúmenes suelen ser pequeños, pero las concentraciones pueden ser altas en los gases de escape locales, y la presencia de disolventes que contienen nitrógeno crea NOx unidos al combustible que deben tenerse en cuenta en el diseño de la combustión.
Muebles, paneles de madera y pisos
Este sector combina formaldehído procedente del curado de resinas con tolueno, xileno y limoneno procedentes del revestimiento y de la propia madera. El pino y otras maderas blandas liberan terpenos de forma natural durante el secado y el prensado, lo que añade una contribución biogénica que a veces se pasa por alto en los inventarios de emisiones.
Caucho, plásticos y compuestos
El estireno es el compuesto dominante en las operaciones de poliéster insaturado y gelcoat, acompañado de hexano, metiletilcetona y ocasionalmente fenol. El estireno es reactivo y propenso a la polimerización, por lo que la contaminación de los conductos y la obstrucción del intercambiador de calor son problemas de mantenimiento recurrentes.
Alimentos, piensos y renderizado
Las aplicaciones impulsadas por los olores implican etanol, ácido acético, aldehídos, sulfuro de dimetilo y varios terpenos. Las concentraciones suelen ser bajas, pero el umbral de olor de los compuestos de azufre se puede medir en partes por mil millones, por lo que los objetivos de tratamiento con frecuencia se establecen por percepción más que por masa.
Identifique primero el paso del proceso y luego la lista de compuestos, porque las condiciones del proceso deciden si el mismo solvente llega como una corriente diluida o como una corriente concentrada, caliente y cargada de partículas.
Cómo la volatilidad influye en el comportamiento de las emisiones y el tamaño de los equipos
Dos fábricas pueden utilizar el mismo disolvente y aun así requerir equipos de reducción completamente diferentes. La razón suele deberse a la rapidez con la que el disolvente abandona la fase líquida y entra en la corriente de aire. La presión de vapor es el número que describe más directamente esta tendencia. Un compuesto con alta presión de vapor a temperatura ambiente aparecerá en el conducto de escape incluso de un recipiente abierto, un derrame o una superficie recubierta que ya haya pasado por el horno. El siguiente cuadro clasifica ocho compuestos volátiles que aparecen con frecuencia en los gases de escape industriales, utilizando valores aproximados de presión de vapor a 25 °C.
La diferencia en este gráfico es aproximadamente de treinta y seis a uno entre la entrada más alta y la más baja, y esa relación explica una gran cantidad de problemas prácticos en los proyectos de reducción. La acetona y el metanol, en la parte superior de la escala, estarán presentes en el aire del conducto casi inmediatamente después de aplicar un recubrimiento, lo que significa que la concentración de entrada al dispositivo de tratamiento responde rápidamente a los cambios en la producción. El tolueno, el xileno y el estireno, en el extremo inferior, se comportan de manera muy diferente. Se evaporan lentamente y continúan liberándose de las piezas recubiertas, de los residuos en los tanques y del material filtrante gastado mucho después de que se haya detenido la línea de recubrimiento. Las plantas que dimensionan su sistema de extracción en condiciones de máxima producción a menudo encuentran que permanece una concentración baja pero persistente en el conducto durante los períodos de parada, lo que afecta tanto el costo operativo del dispositivo de tratamiento como la clasificación de seguridad de los conductos.
La segunda consecuencia práctica se refiere al estado físico del arroyo. Los compuestos altamente volátiles permanecen en la fase gaseosa incluso después de que se haya enfriado el escape, por lo que los intercambiadores de calor y los condensadores recuperan muy poco de ellos. Los compuestos menos volátiles, como el xileno y el estireno, se condensan fácilmente cuando el gas se enfría por debajo de su punto de rocío, razón por la cual la recuperación por condensación es técnicamente atractiva para estas especies y en gran medida ineficaz para la acetona o el metanol. Cualquiera que haya intentado recuperar acetona enfriando una corriente de gas ha aprendido esta lección en forma de un condensador de bajo rendimiento y una factura de electricidad en aumento.
La tercera consecuencia se refiere a la adsorción. Tanto el carbón activado como la zeolita funcionan reteniendo moléculas en una superficie, y su capacidad depende de la fuerza con la que esas moléculas se sienten atraídas hacia la superficie. Los compuestos de alta presión de vapor se retienen débilmente y se desplazan fácilmente, por lo que un lecho de carbón cargado con una mezcla de acetona y tolueno tiende a liberar la acetona primero durante la desorción e incluso puede ser eliminada solo por la humedad. Los materiales de zeolita son generalmente más selectivos para compuestos oxigenados que el carbón activado, y esta diferencia es una de las razones por las que los concentradores de zeolita han reemplazado al carbón en muchas aplicaciones de recubrimiento de baja concentración y alto volumen.
La cuarta consecuencia se refiere a la combustión. Cada compuesto volátil tiene un calor de combustión y el poder calorífico total de la corriente de escape depende de qué compuestos están presentes y en qué concentración. Los disolventes oxigenados como el etanol y el acetato de etilo transportan oxígeno en la propia molécula, lo que reduce su poder calorífico y puede dificultar el funcionamiento autotérmico. Los hidrocarburos aromáticos y alifáticos transportan más energía por unidad de masa. Cuando una planta cambia de un recubrimiento a base de solvente a un recubrimiento a base de agua o con alto contenido de sólidos, el perfil del compuesto cambia, el poder calorífico de los gases de escape cambia y el consumo de combustible del oxidante cambia con él.
La quinta consecuencia se refiere a la seguridad. El punto de inflamación y el límite explosivo inferior son propiedades del compuesto individual, no de la mezcla como promedio. Una corriente que contiene una pequeña cantidad de un disolvente de punto de inflamación muy bajo, como el hexano, puede presentar un mayor riesgo de incendio que una corriente con una concentración total de COV más alta formada por aromáticos más pesados. Esta es la razón por la cual el diseño de los conductos, el monitoreo de la concentración en línea y los enclavamientos de seguridad previos al tratamiento deben discutirse junto con la lista de compuestos y no por separado.
Finalmente, el gráfico es un recordatorio de que la lista compuesta afecta directamente el costo operativo. Los compuestos con alta presión de vapor requieren lechos de adsorción más grandes o temperaturas de oxidación más altas; Es más probable que los compuestos de baja presión de vapor ensucien las superficies del intercambiador de calor y requieran una limpieza periódica. Ninguna situación es inmanejable, pero ambas deberían aparecer en el cálculo del costo total de propiedad antes de que se firme la orden de compra, no después del primer año de operación.
La presión de vapor determina si es mejor destruir, adsorber o condensar un compuesto, por lo que debe ocupar un lugar destacado en todo estudio de viabilidad de reducción.
Emparejar ejemplos compuestos con la ruta de reducción correcta
Una vez que se conoce la lista de compuestos y su rango de concentración, la decisión tecnológica se vuelve mucho más estructurada. La primera pregunta es si la corriente está diluida o concentrada. Las corrientes por debajo de aproximadamente 100 mg por metro cúbico son costosas de oxidar directamente porque el combustible necesario para mantener la temperatura de combustión puede exceder el valor del contaminante que se destruye. Por otro lado, las corrientes que superan varios miles de miligramos por metro cúbico a menudo pueden sostener la combustión con poco o ningún combustible suplementario.
La segunda pregunta es si vale la pena recuperar los compuestos. La recuperación de solventes tiene sentido económico cuando el solvente tiene un alto valor de mercado, cuando se usa en grandes cantidades y cuando se puede regresar al proceso sin una purificación extensa. La recuperación es mucho menos atractiva para corrientes mixtas y contaminadas que necesitarían destilación antes de su reutilización.
La tercera pregunta es si el chorro contiene algo que pueda dañar el equipo. Los halógenos corroen las superficies metálicas y envenenan los catalizadores. Los compuestos que contienen silicio forman depósitos vítreos en las superficies de los intercambiadores de calor. El fósforo y los metales pesados desactivan permanentemente los catalizadores. Las partículas ciegan los lechos de adsorción. Cualquiera de estas características reducirá las opciones tecnológicas muy rápidamente.
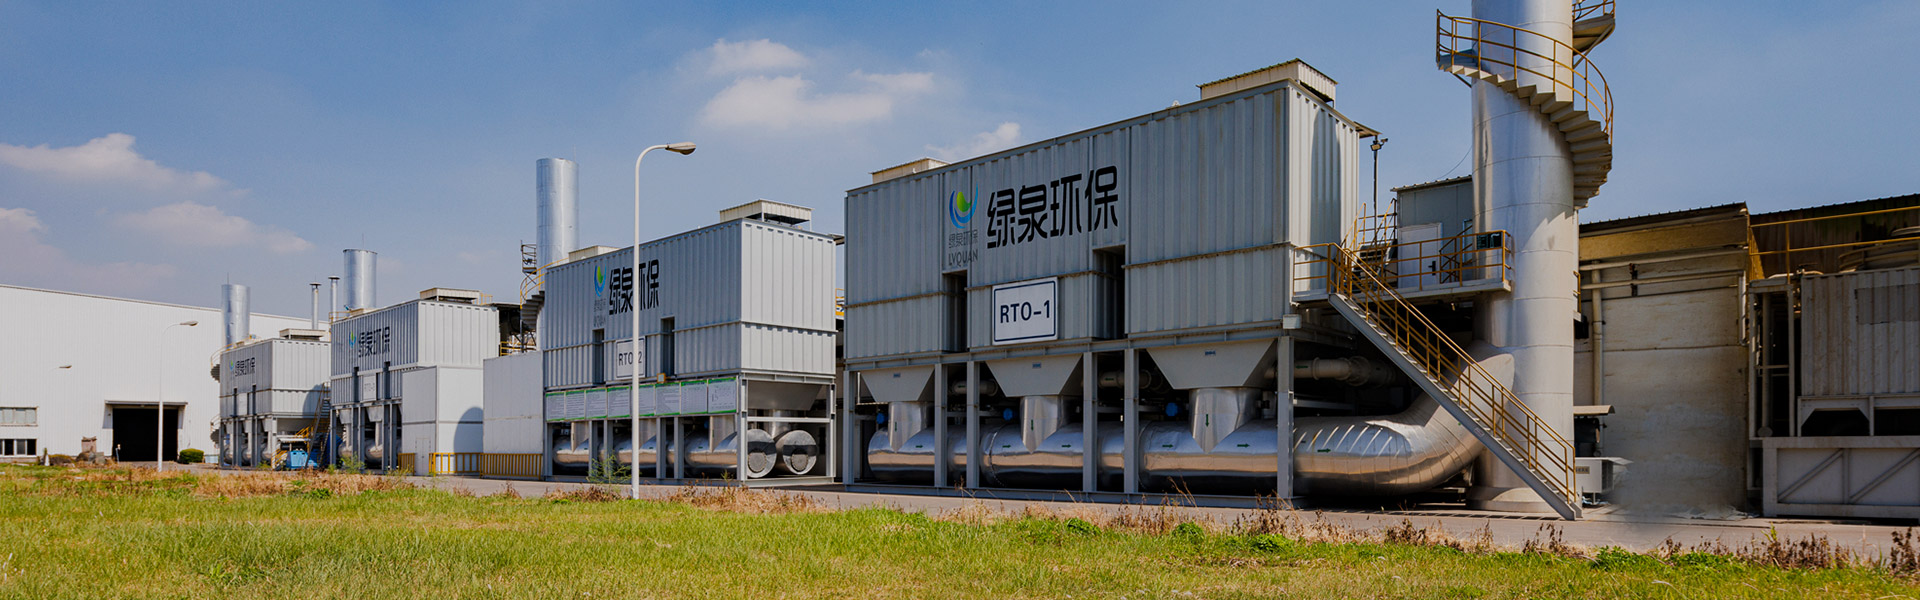
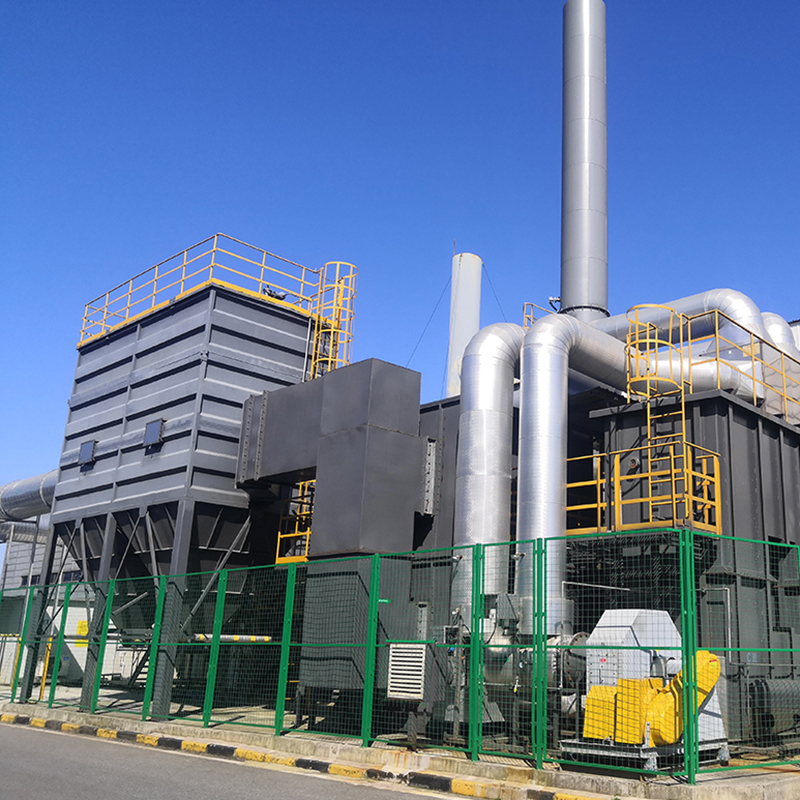
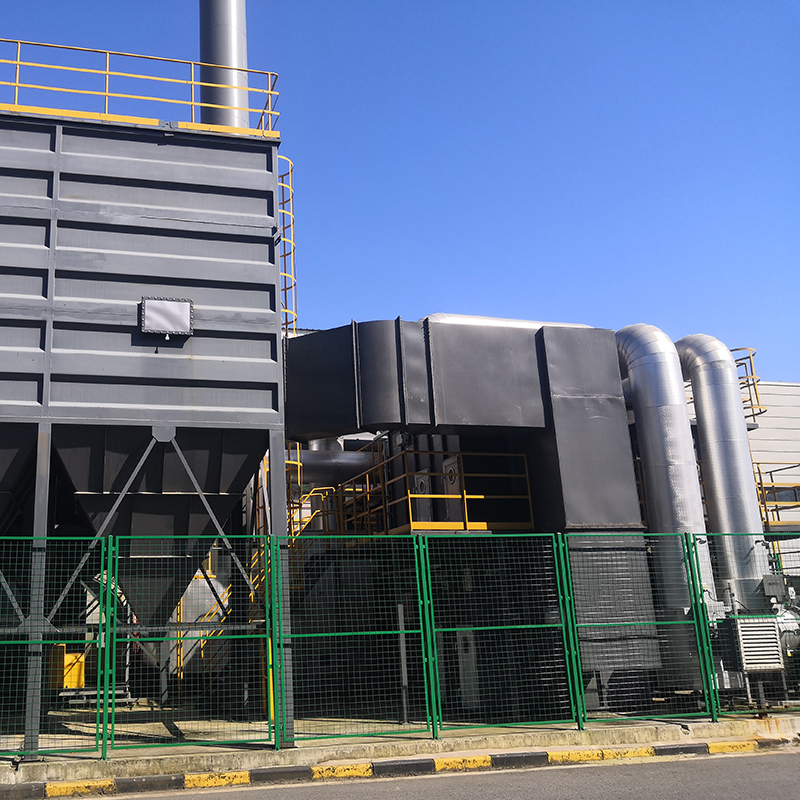
Para corrientes de gran volumen y baja concentración que contienen disolventes típicos de recubrimiento e impresión, la configuración más económica suele ser un paso de concentración seguido de oxidación. Un concentrador de zeolita adsorbe los compuestos de un gran volumen de aire y luego los desorbe en un volumen pequeño a entre diez y veinte veces la concentración original, lo que permite que un oxidante mucho más pequeño maneje la misma masa de contaminante. El siguiente sistema es un ejemplo representativo de esta configuración para aplicaciones de recubrimiento e impresión.
La lógica del diseño detrás de tal sistema merece atención. El concentrador no destruye nada; solo mueve los compuestos de una corriente de aire grande a una pequeña. El oxidante hace el trabajo de destrucción. Si el concentrador es de tamaño insuficiente, el comburente recibe un chorro débil y quema más combustible del necesario. Si el oxidante tiene un tamaño insuficiente para el pico de desorción, los compuestos no quemados pasan a través de la chimenea durante el ciclo de desorción. Hacer coincidir las dos unidades es la tarea de ingeniería más importante de todo el sistema.
La concentración antes de la oxidación es la respuesta más rentable para corrientes de solventes de alto flujo y baja concentración, pero solo cuando el concentrador y el oxidador se dimensionan juntos.
Cuando la recuperación de disolventes supera a la destrucción
La destrucción es simple y confiable, pero convierte un material potencialmente valioso en dióxido de carbono y agua. Para solventes de alto punto de ebullición como tolueno, xileno y algunos ésteres, la adsorción seguida de condensación puede devolver solvente utilizable al proceso y reducir tanto las compras de materia prima como los costos de tratamiento.
El rendimiento de la recuperación depende en gran medida de la lista de compuestos. Los solventes con puntos de ebullición superiores a aproximadamente 100 °C se condensan eficientemente a temperaturas de refrigeración modestas y pueden recuperarse con alta pureza cuando la alimentación es un solo solvente. Los disolventes con puntos de ebullición inferiores a 70 °C requieren una refrigeración profunda, lo que aumenta considerablemente el consumo de energía, y las mezclas de disolventes oxigenados y aromáticos suelen necesitar destilación antes de poder reutilizarse en una formulación de recubrimiento.
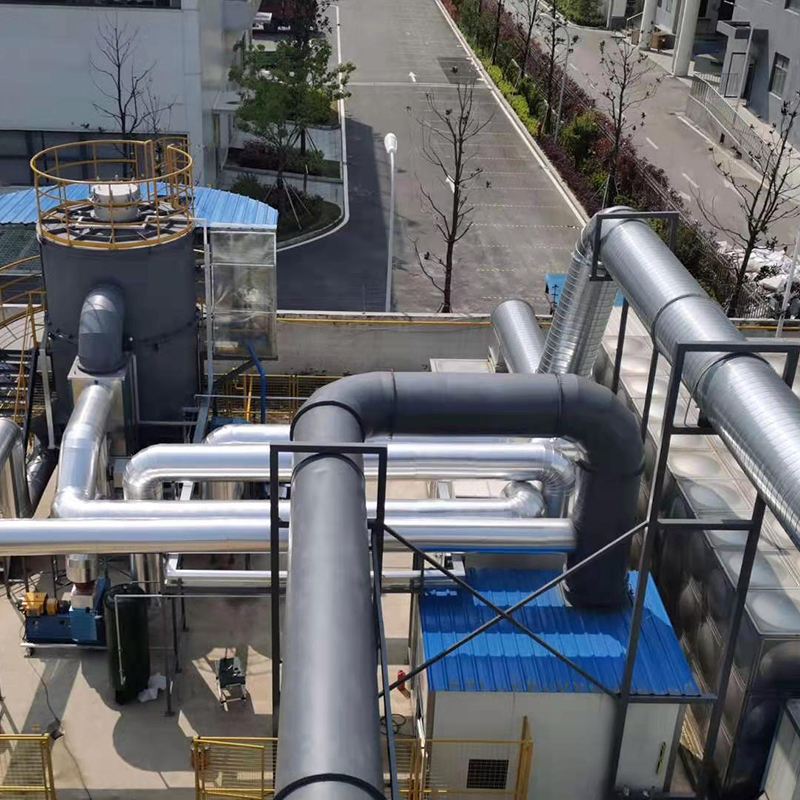
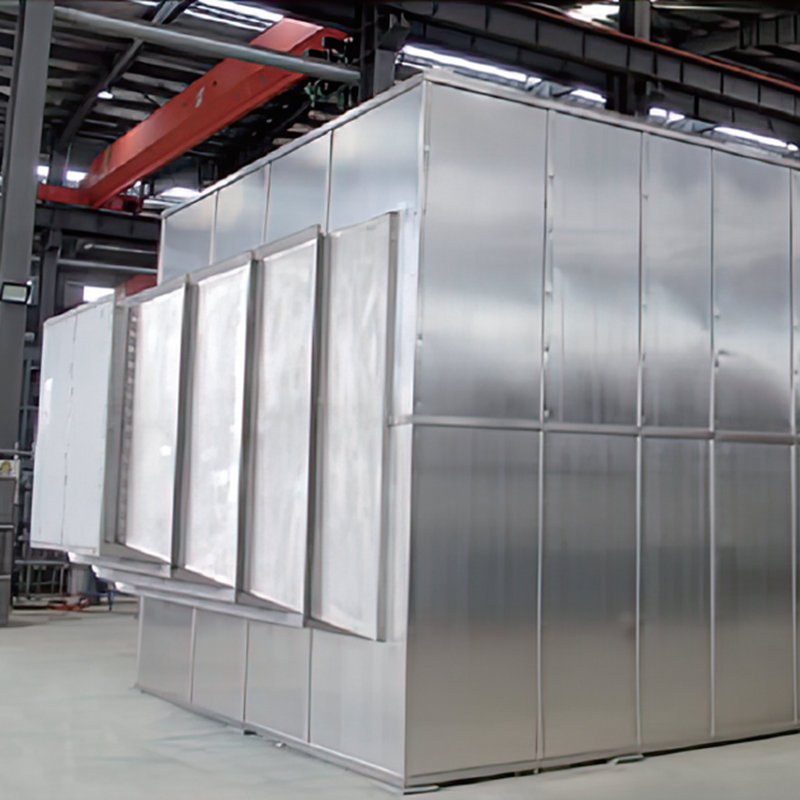
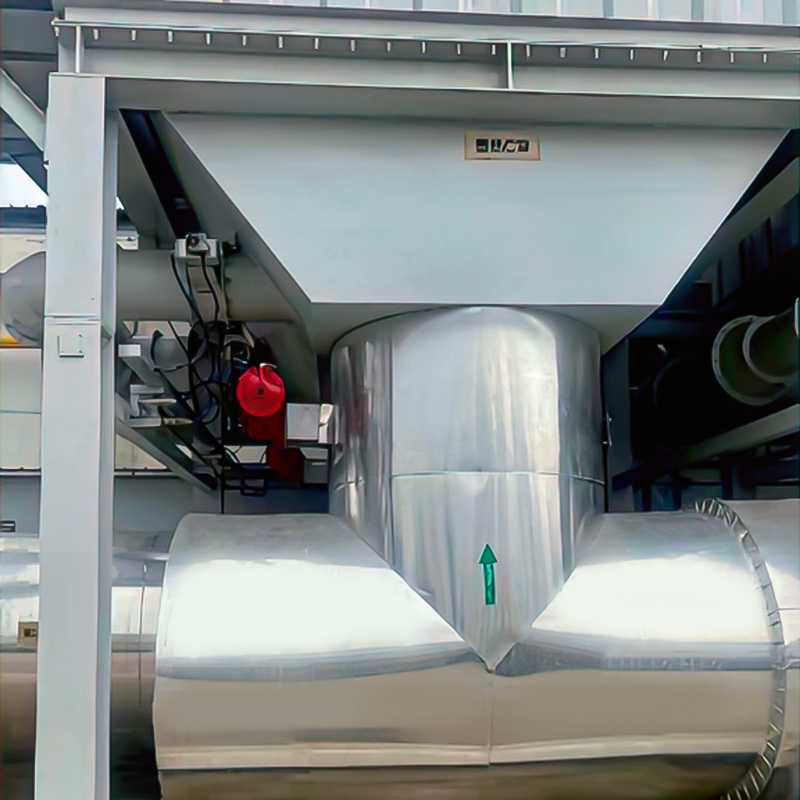
La humedad es la otra variable decisiva. El carbón activado pierde gran parte de su capacidad de adsorción de compuestos débilmente retenidos cuando la humedad relativa excede aproximadamente el sesenta por ciento, por lo que a menudo se requiere un paso de deshumidificación o enfriamiento aguas arriba. El siguiente sistema de recuperación combina la adsorción de carbón activado granular con la condensación, que es una ruta bien establecida para solventes de punto de ebullición medio a alto en procesos químicos, de impresión y de recubrimiento.
Una evaluación realista de la economía de la recuperación debe incluir el valor del solvente recuperado, el costo del vapor o gas caliente utilizado para la desorción, la electricidad para el enfriamiento, el costo de eliminación de cualquier fracción inutilizable y la mano de obra asociada con el monitoreo del desempeño del lecho. En muchos proyectos, el período de recuperación se sitúa entre dos y cuatro años, pero sólo cuando el disolvente recuperado se reutiliza realmente en lugar de desecharse.
La recuperación se amortiza cuando el solvente es valioso, la corriente está lo suficientemente seca y el líquido recuperado realmente puede regresar a producción.
Oxidación catalítica y la química que debes comprobar primero
La oxidación catalítica destruye compuestos orgánicos a temperaturas entre aproximadamente 250 y 450 °C, en comparación con los 760 a 850 °C necesarios para la oxidación térmica. Esta temperatura más baja reduce el consumo de combustible, reduce el espesor del aislamiento y reduce la formación de óxidos de nitrógeno térmicos. La desventaja es que el catalizador es sensible a una lista específica de venenos y la lista de compuestos debe examinarse antes de elegir la tecnología.
Los catalizadores toleran bien los hidrocarburos alifáticos simples y oxigenados. No toleran los compuestos halogenados, que forman cloruro de hidrógeno y pueden clorar la superficie del catalizador. También funcionan mal en presencia de compuestos de azufre, que forman sulfatos que bloquean los sitios activos, y son desactivados permanentemente por el silicio, el fósforo y los metales pesados. Por lo tanto, los flujos que contienen agentes desmoldantes de silicona, silanos o determinados aditivos de fosfato suelen encaminarse a una oxidación térmica.
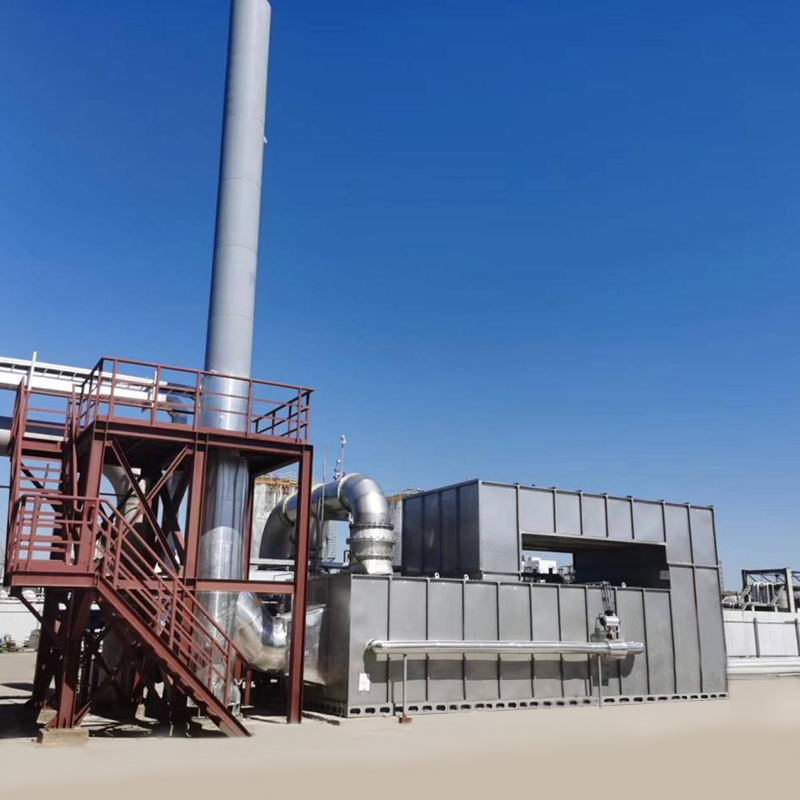
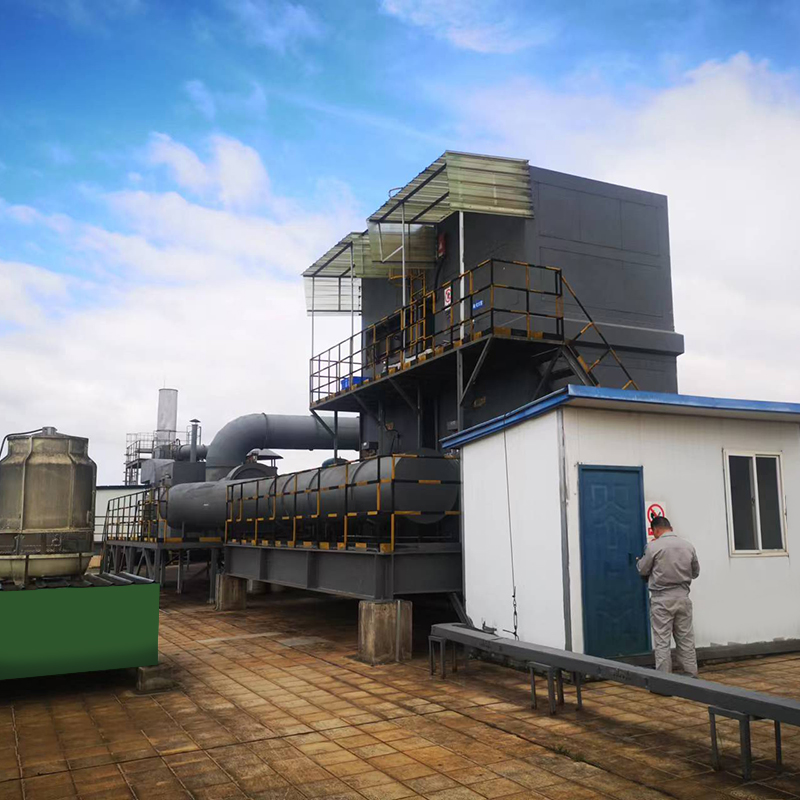
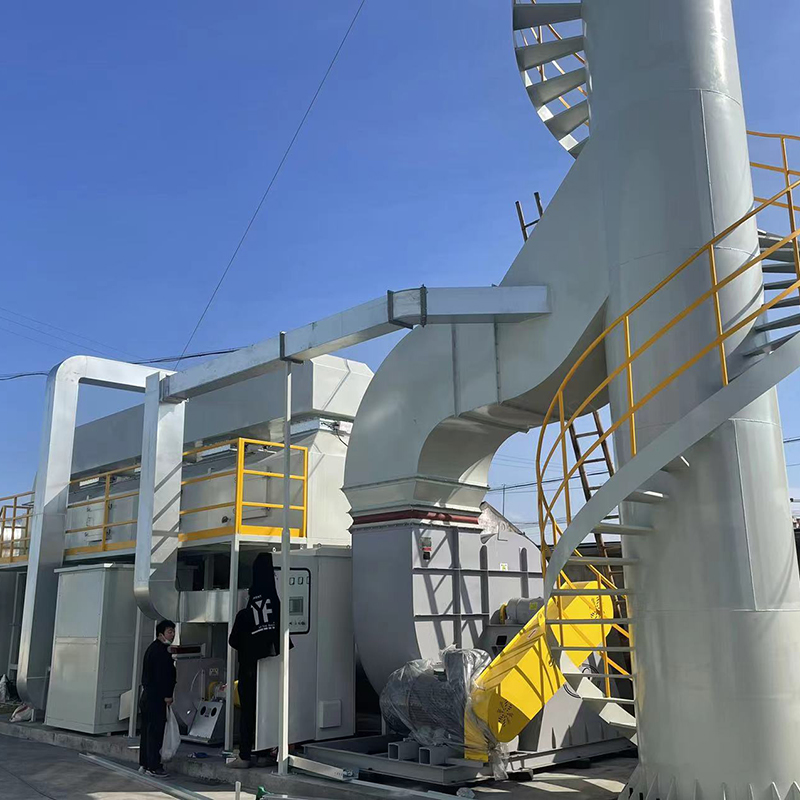
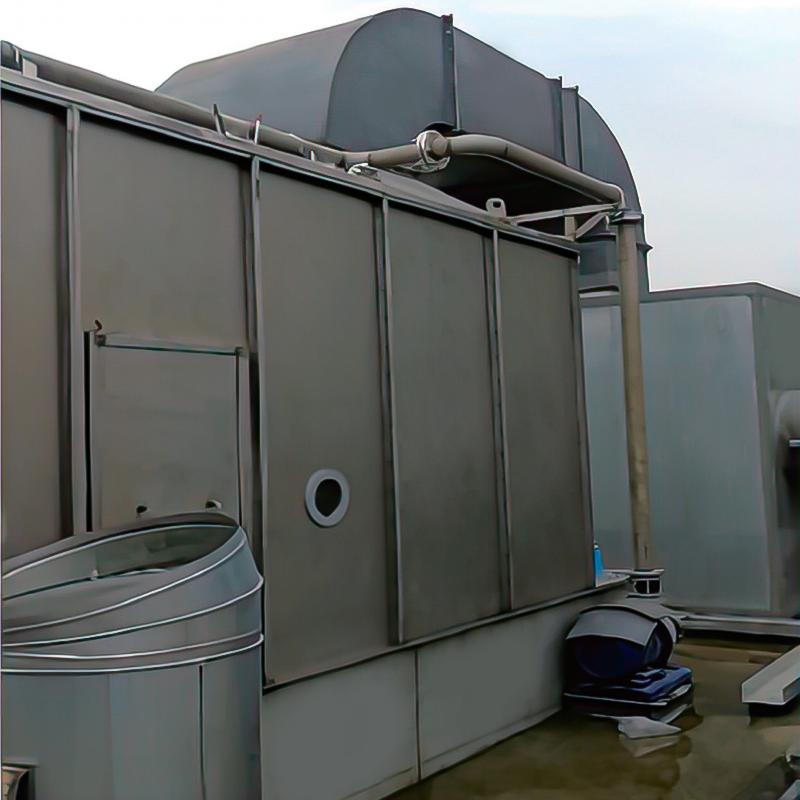
Para corrientes limpias y libres de halógenos con concentraciones moderadas, la oxidación catalítica ofrece una solución compacta y económica. El siguiente equipo está diseñado para esta categoría de aplicación, donde se ha evaluado la compatibilidad del catalizador en la lista de compuestos y el objetivo de recuperación de calor es moderado.
Antes de comprometerse con una ruta catalítica, haga dos preguntas. En primer lugar, ¿se puede cambiar en el futuro la formulación del disolvente o del recubrimiento de manera que se introduzca un veneno en el catalizador, y cuál sería el coste de ese cambio si ocurriera? En segundo lugar, ¿puede el proveedor del catalizador proporcionar un programa de reemplazo y una garantía de desempeño basado en la lista de compuestos real en lugar de en un valor genérico de COV? Ambas preguntas separan una instalación duradera de una que necesita un catalizador de reemplazo cada dieciocho meses.
La oxidación catalítica es la elección correcta sólo cuando la lista de compuestos está libre de halógenos, azufre, silicio, fósforo y metales pesados, ahora y en el futuro previsible.
Casos especiales: compuestos halogenados, que contienen azufre y reactivos
Un pequeño número de familias de compuestos requieren una atención especial en el diseño y, si se equivocan, se producen fallos costosos y, en ocasiones, peligrosos.
Los compuestos halogenados, como el diclorometano y el tricloroetileno, producen cloruro de hidrógeno o bromuro de hidrógeno durante la oxidación. Estos gases deben eliminarse mediante un depurador alcalino antes de que lleguen a la chimenea, y los conductos, el intercambiador de calor y la chimenea deben construirse con materiales resistentes a la corrosión. La temperatura de combustión también debe controlarse cuidadosamente, porque una ventana de temperatura inadecuada combinada con una fuente de cloro y una matriz orgánica puede favorecer la formación de compuestos similares a las dioxinas. Esta no es una preocupación teórica; es por eso que los flujos de desechos halogenados se regulan por separado en muchas jurisdicciones.
Los compuestos que contienen azufre atacan tanto a los catalizadores como a las superficies de intercambio de calor. El metanotiol y el sulfuro de dimetilo, comunes en las operaciones de pulpa, alimentos y caucho, se oxidan a dióxido de azufre, que forma ácido sulfúrico corrosivo cuando el gas se enfría por debajo del punto de rocío. La temperatura de la chimenea debe mantenerse por encima del punto de rocío ácido o se debe agregar un depurador aguas abajo.
Los monómeros reactivos como el estireno requieren un tipo de atención diferente. El estireno se polimeriza a temperatura elevada, particularmente en presencia de superficies calientes estancadas o residuos catalíticos, formando depósitos que restringen el flujo y reducen la transferencia de calor. Se deben evitar los tramos muertos de los conductos y las superficies de recuperación de calor necesitan una estrategia de limpieza integrada en el programa de funcionamiento.
Otro caso especial son los aldehídos, en particular el formaldehído. Se oxidan fácilmente y pueden tratarse catalíticamente, pero también son solubles en agua y pueden reducirse sustancialmente mediante un depurador húmedo cuando la concentración es lo suficientemente baja. Cuando el formaldehído se origina en una corriente de proceso húmeda, una etapa de lavado antes del oxidante puede reducir tanto la carga como el riesgo de formación de depósitos resinosos.
Los compuestos halogenados, los que contienen azufre y los reactivos añaden cada uno al menos una operación unitaria al tren de proceso, y subestimarlos es una de las fuentes más comunes de fracaso de los proyectos de reducción.
Diseño de insumos y lista de verificación de adquisiciones para la reducción de COV
Cuando una planta envía una consulta a un fabricante o proveedor de equipos de COV, la calidad del paquete de datos técnicos determina en gran medida la calidad de la cotización resultante. Los proveedores que reciben sólo una cifra de concentración total de COV diseñarán en exceso de manera conservadora o diseñarán de manera insuficiente de manera optimista, y ninguno de los resultados sirve al comprador.
Tabla 2. Insumos de diseño que se deben proporcionar antes de solicitar una cotización, junto con la razón por la que cada uno es importante.
Entrada de diseño
Formato típico
Por qué es importante
Riesgo si se omite
lista compuesta
Especies nombradas con porcentajes aproximados.
Determina la compatibilidad del catalizador, la selección de materiales y la clase de seguridad.
Elección de tecnología incorrecta y falla prematura del equipo
Rango de concentración
Miligramos por metro cúbico, mínimo y máximo
Establece el balance energético del oxidante.
Consumo excesivo de combustible o combustión inestable.
Caudal de escape
Metros cúbicos por hora a la temperatura indicada
Dimensiona el ventilador, el conducto y las unidades de tratamiento.
Infracapacidad o gastos de capital innecesarios
Temperatura y humedad
Grados Celsius y humedad relativa en la entrada.
Afecta la capacidad de adsorción y el potencial de condensación.
Rendimiento de recuperación deficiente y vida útil del adsorbente más corta
Contenido de partículas y aerosoles
Miligramos por metro cúbico y naturaleza de las partículas.
Determina la necesidad de filtración o prelavado.
Lechos de adsorción bloqueados e intercambiadores de calor sucios
Horario de funcionamiento
Horas por día, días por semana, por lotes o continuo
Influye en la recuperación de calor y la estrategia de control.
Alto costo de combustible de reserva y control de proceso inestable
Eficiencia de eliminación requerida
Porcentaje y norma de emisiones aplicable
Define el punto de rendimiento garantizado.
Fallo de cumplimiento después de la puesta en servicio
Servicios y espacio disponibles
Energía, vapor, gas, huella, límite de altura.
Restringe el conjunto de tecnologías factibles.
Rediseño tardío y obra civil adicional.
Vale la pena añadir dos puntos más. En primer lugar, cuando sea posible, se debe medir el caudal de escape en lugar de estimarlo, porque sobredimensionar el sistema de extracción es un hábito común y costoso que aumenta tanto el costo de capital como el de operación sin mejorar la captura. En segundo lugar, la norma de emisiones que se aplica al sitio debe citarse directamente en la consulta, incluidos los requisitos locales que sean más estrictos que el límite nacional.
Un paquete completo de datos técnicos, especialmente la lista de compuestos nombrados, es la forma más efectiva de reducir tanto el precio de compra como el costo de vida útil de un sistema de reducción de COV.
Mantenimiento y orientación operativa
La identidad compuesta sigue siendo importante después de la puesta en servicio. Los lechos de adsorción cargados con compuestos de alta presión de vapor débilmente retenidos, como acetona y metanol, se saturan más rápido y pueden ser desplazados por la humedad durante el apagado. Los lechos cargados con aromáticos más pesados se saturan más lentamente pero son más difíciles de regenerar por completo, y los residuos se acumulan gradualmente en la estructura de los poros hasta que la capacidad cae por debajo del valor de diseño.
Un programa de monitoreo práctico generalmente combina tres elementos: medición periódica de la concentración de salida usando un detector de ionización de llama portátil, tendencia de caída de presión a través del lecho de adsorción y perfil de temperatura a través del oxidante para detectar canalización o degradación del catalizador. La caída de presión es a menudo el primer indicador de que algo ha cambiado y rastrearlo no cuesta nada más que una lectura de rutina.
Los parámetros de regeneración merecen la misma atención que el diseño inicial. Muy poca energía de desorción deja disolvente residual en el lecho y reduce la capacidad de trabajo. Demasiada energía desperdicia vapor o gas caliente y puede degradar el propio adsorbente, en particular el carbón activado, que comienza a perder estructura a altas temperaturas sostenidas. La cuestión de cuándo reemplazar el adsorbente se trata con más detalle en este artículo sobre si el equipo de tratamiento de gases residuales orgánicos necesita un reemplazo regular del adsorbente , que vale la pena leer junto con sus propios datos operativos.
Para los oxidantes, la lista de mantenimiento es más corta pero no menos importante. Las superficies del intercambiador de calor deben limpiarse cuando aumenta la caída de presión, los quemadores y los dispositivos de detección de llama deben probarse en un ciclo definido y cualquier cambio en la formulación del solvente utilizado en la producción debe informarse al equipo de mantenimiento antes de que llegue a la línea de recubrimiento, no después.
Realice un seguimiento de la caída de presión, la concentración de salida y el perfil de temperatura del oxidante en un cronograma fijo, porque estas tres lecturas detectan casi todos los problemas en desarrollo antes de que se conviertan en un evento de cumplimiento.
Elegir un socio para construir e instalar el sistema
El equipo de reducción no es una compra por catálogo. La garantía de desempeño depende de qué tan bien el proveedor comprende la lista de compuestos, la variabilidad del proceso y las limitaciones del sitio, y de si la misma organización que diseñó el sistema también lo fabrica y lo pone en servicio en el sitio.
Al evaluar cotizaciones, busque evidencia de capacidad de diseño en lugar de solo fabricación de equipos. Un proveedor que pueda presentar un balance de masa a lo largo del tren de tratamiento, un balance de calor para el oxidante y una declaración escrita de qué compuestos se aceptarán y qué no se aceptarán es mucho más valioso que uno que ofrezca el precio de capital más bajo sin condiciones técnicas límite. Los certificados de calificación, los registros de sistemas de gestión ambiental y de calidad y las calificaciones de diseño y construcción brindan señales útiles de la disciplina operativa de un proveedor. puedes revisar El perfil de la empresa, las cualificaciones y la experiencia en fabricación. de un fabricante chino de equipos de COV como ejemplo del tipo de información que un proveedor serio debería poder proporcionar.
También vale la pena confirmar quién se encargará de la instalación, la puesta en servicio, la capacitación del operador y la respuesta posventa. Un sistema que se fabrica correctamente pero se instala mal tendrá un rendimiento inferior, y las acusaciones que siguen suelen costar más que la diferencia de precio original entre dos postores. Solicite una lista de referencia de instalaciones comparables y, cuando sea posible, hable con los operadores de la planta que las manejan diariamente en lugar de solo con los ingenieros del proyecto que las pusieron en servicio.
Compre la ingeniería, la fabricación y la puesta en marcha de una organización responsable, porque las garantías de rendimiento son tan sólidas como el eslabón más débil de esa cadena.
Preguntas frecuentes: ejemplos de compuestos volátiles en hogares y fábricas
¿Cuáles son los ejemplos más comunes de compuestos volátiles que se encuentran en interiores?
El formaldehído, el limoneno, la acetona, el etanol, el isopropanol, el tolueno, el xileno y el estireno aparecen con mayor frecuencia en los estudios de monitoreo del aire interior. El formaldehído y el tolueno suelen asociarse a materiales de construcción, muebles y revestimientos, mientras que el limoneno y el etanol provienen principalmente de productos de limpieza, ambientadores y artículos de cuidado personal. Las concentraciones varían ampliamente según la tasa de ventilación, la temperatura y la antigüedad del mobiliario.
¿Qué compuestos volátiles están regulados como COV en las emisiones industriales?
La regulación suele centrarse en compuestos que participan en reacciones fotoquímicas atmosféricas, junto con una lista separada de contaminantes atmosféricos peligrosos como el benceno, el formaldehído y el diclorometano. En la práctica, la mayoría de los permisos definen un límite total de hidrocarburos distintos del metano más límites específicos para una breve lista de especies tóxicas. Verificar la redacción exacta de la norma local aplicable es más confiable que confiar en clasificaciones químicas generales.
¿Las fragancias y los terpenos naturales son realmente ejemplos de compuestos volátiles?
Sí. El limoneno, el alfa-pineno y terpenos similares tienen presiones de vapor en el mismo rango que muchos solventes industriales y son completamente volátiles. Contribuyen a las quejas por olores en el procesamiento de la madera, la impresión con tintas de origen biológico y la fabricación de alimentos, y pueden formar aerosoles orgánicos secundarios cuando reaccionan con el ozono de la atmósfera. Su origen natural no los exime de requisitos de tratamiento cuando se aplican límites locales.
¿Por qué es importante el punto de ebullición al elegir el equipo de reducción?
El punto de ebullición es un indicador práctico de la facilidad con la que un compuesto abandona la fase líquida y la facilidad con la que se puede condensar o desorber. Los compuestos que hierven por debajo de aproximadamente 70 °C son difíciles de recuperar por condensación y tienden a retenerse débilmente en los adsorbentes. Los compuestos que hierven por encima de los 150 °C se condensan fácilmente pero pueden ensuciar las superficies de intercambio de calor. El ingeniero de diseño utiliza esta información para decidir entre destrucción, adsorción y recuperación.
¿Puede un sistema de reducción manejar una mezcla de compuestos volátiles?
Sí, y la mayoría de los sistemas industriales lo hacen. Las limitaciones aparecen cuando la mezcla contiene compuestos con requisitos contradictorios, por ejemplo, un disolvente halogenado mezclado con una corriente destinada a un oxidante catalítico, o un compuesto formador de resina de alto punto de ebullición mezclado con un disolvente ligero destinado a la adsorción de carbono. En esos casos, la corriente generalmente se divide, se pretrata o se dirige a oxidación térmica.
¿Es necesario tratar los compuestos volátiles naturales?
Cuando provoquen quejas por olores o contribuyan a un límite de emisión regulado, sí. Las tareas de tratamiento de los compuestos biogénicos suelen ser menores que las de las corrientes de disolventes, y la biofiltración o la oxidación a baja temperatura suelen ser suficientes. El proceso de diseño es el mismo: identificar los compuestos, cuantificar la concentración y seleccionar una ruta que coincida con ambos.
¿Cómo sé si debo destruir o recuperar un solvente?
Compare el valor de mercado del solvente recuperado con el costo del vapor, la electricidad y la mano de obra necesarios para recuperarlo, luego agregue el costo de eliminar cualquier fracción que no pueda reutilizarse. La recuperación generalmente gana en el caso de disolventes únicos de alto punto de ebullición utilizados en grandes cantidades. La destrucción generalmente gana en el caso de flujos mixtos, de baja concentración o de bajo valor.
Cualquiera que sea la ruta que elija, la lista compuesta es el documento que determina la viabilidad, el costo y la confiabilidad a largo plazo.
Los ejemplos de compuestos volátiles que se analizan aquí no son una lista académica. La acetona, el metanol, el acetato de etilo, el tolueno, el xileno, el estireno, el formaldehído y sus parientes halogenados y que contienen azufre conllevan cada uno un conjunto distinto de consecuencias para el control de emisiones. Determinan si una corriente puede tratarse catalíticamente, si debe concentrarse antes de la oxidación, si la recuperación es financieramente sensata y qué materiales sobrevivirán diez años de servicio.
La secuencia práctica es sencilla. Caracterice el flujo de escape, agrupe los compuestos por familia, confirme el rango de concentración y la variabilidad, y solo entonces evalúe las opciones tecnológicas. Las plantas que siguen este orden suelen comprar equipos más pequeños, consumen menos combustible y dedican menos tiempo a lidiar con sorpresas de cumplimiento. Las plantas que se saltan la lista suelen descubrir la lista de compuestos durante su primera prueba de pila, que es el momento más costoso posible para aprenderla.
Lectura relacionada: Si actualmente está especificando u operando un sistema basado en adsorción, este artículo explica cómo juzgar cuándo el adsorbente ha llegado al final de su vida útil y qué verificar antes de reemplazarlo.
Caracterice los compuestos primero, elija la tecnología después y el sistema de reducción cumplirá con su garantía en lugar de simplemente cumplir con su fecha de entrega.

 English
 русский
 Français
 Español
 عربى