
 English
 русский
 Français
 Español
 عربى

Equipo de purificación de incineración de alta temperatura de LQ-directa (al horno)
Equipo
Descripción general Combustión directa El equipo de incineración de alta temperatura, abreviado en cuanto a, utiliza el calor generado por ...
Ver detalles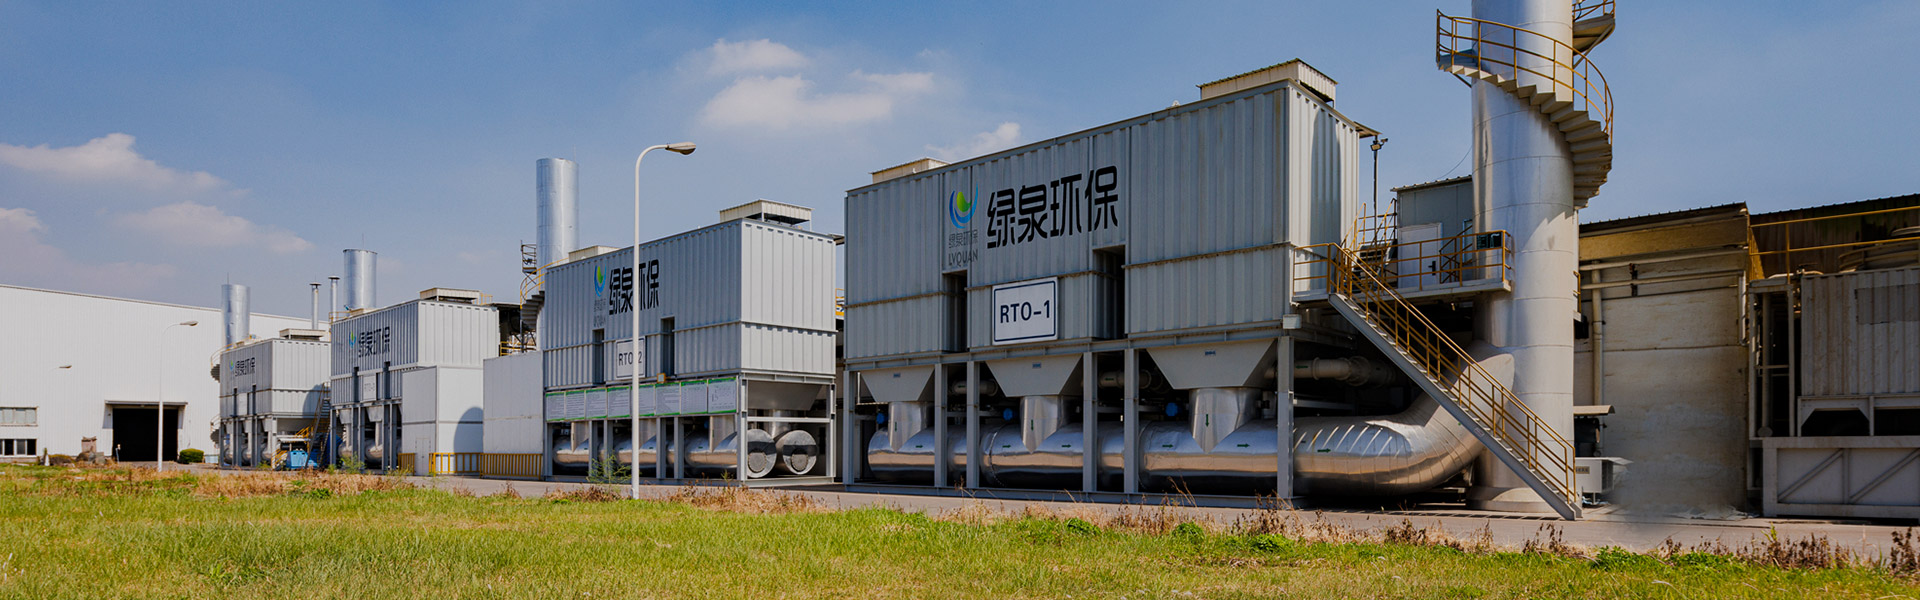
Contenido
Durante una prueba de puesta en marcha en una planta de recubrimiento de bobinas, el oxidador térmico regenerativo mantuvo la emisión de COV por debajo del límite requerido, pero la lectura de óxido de nitrógeno de repente se convirtió en el cuello de botella. El propietario de la planta nunca había incluido DeNOx en el alcance original porque la línea de acabado anterior no implicaba una combustión a alta temperatura. Esa misma escena se repite en talleres químicos, farmacéuticos, de pintura, de imprenta y de fabricación de metales donde ya están funcionando equipos de reducción de COV. Una estrategia DeNOx no es una ocurrencia tardía; es parte de la cadena de control de emisiones que mantiene una instalación dentro de los límites de su permiso y evita sanciones inesperadas.
Este artículo analiza DeNOx en términos prácticos de ingeniería: qué significa, cómo se forman los óxidos de nitrógeno dentro de los sistemas de escape industriales, dónde se conecta DeNOx con RTO y otros oxidantes térmicos, y cómo el comprador debe seleccionar, diseñar, operar y mantener el equipo. El objetivo es brindar a los ingenieros de planta, gerentes de EHS, equipos de adquisiciones y propietarios de empresas una base clara para tomar decisiones antes de comprometer el presupuesto a un proyecto de cumplimiento.
También encontrará comparaciones entre RCS y SNCR, orientación de mantenimiento, factores de costos y una vista directa de cómo los equipos de tratamiento de DeNOx y VOC funcionan juntos en un sistema coordinado.
DeNOx es la eliminación de óxidos de nitrógeno, comúnmente escritos como NO y NO₂, de los gases de combustión o de los gases de escape del proceso. El término proviene de la desnitrogenación y es ampliamente utilizado por los ingenieros de control de emisiones para describir cualquier sistema que reduzca los NOx antes de que lleguen a la chimenea. Los óxidos de nitrógeno se forman cuando el nitrógeno y el oxígeno reaccionan a altas temperaturas o cuando los compuestos de nitrógeno dentro de los combustibles se oxidan durante la combustión.
Los estándares de emisiones industriales en China y muchos otros mercados establecen límites estrictos de NOx para calderas, oxidadores térmicos, incineradores de desechos y muchos procesos de fabricación. Dependiendo de los requisitos locales, es posible que una planta necesite mantener las emisiones de NOx por debajo de 80 mg/m³, 100 mg/m³ o incluso 50 mg/m³. Si solo se instala tratamiento de COV, es fácil pasar por alto los NOx porque la oferta inicial de equipos generalmente se centra en los hidrocarburos, no en los subproductos de la combustión.
La formación de NOx no es uniforme. En la práctica, los ingenieros separan las fuentes de NOx en tres caminos:
Debido a que el tratamiento de COV a menudo depende de la combustión, una instalación puede reducir las emisiones de hidrocarburos y, al mismo tiempo, crear NOx adicionales de forma involuntaria. La Tabla 1 ofrece una comparación rápida de las tres trayectorias de formación y la dirección de control habitual para cada una.
| Tabla 1: Rutas comunes de formación de NOx en procesos industriales y medidas de control típicas | ||
| Camino de formación | Condición típica | Dirección de control efectiva |
| NOx térmico | Alta temperatura y suficiente oxígeno libre. | Temperatura máxima más baja, combustión por etapas, recirculación de gases de combustión |
| NOx de combustible | Compuestos de nitrógeno en combustible líquido o sólido. | Cambie el tipo de combustible, use combustible bajo en nitrógeno, optimice la relación de aire del quemador |
| NOx rápido | Zona de llama corta de las cámaras de combustión de gas. | Diseño de quemadores, escalonamiento de aire, escalonamiento de combustible. |
La conclusión práctica es que la planificación DeNOx debe comenzar al mismo tiempo que la selección de equipos de COV. Si se elige el RTO, el oxidador catalítico o el oxidador de fuego directo sin considerar los NOx, el proyecto puede enfrentar costosas adaptaciones después de la primera prueba de cumplimiento.
Información clave: DeNOx debe ser parte del diseño inicial del sistema, no una corrección posterior, porque el control del óxido de nitrógeno afecta la selección de la temperatura del oxidante, la configuración del quemador y el espacio del equipo posterior.
Los oxidadores térmicos regenerativos normalmente funcionan a entre 760 y 850 °C en la cámara de combustión. Esa temperatura es lo suficientemente alta como para destruir rápidamente los COV, pero también es una zona donde se pueden formar NOx térmicos. Cuando una planta quema gas natural, la principal preocupación suele ser el NOx térmico del quemador. Si los gases de escape también contienen vapores de disolventes con compuestos de nitrógeno, los NOx del combustible pueden convertirse en un desafío adicional.
Para una instalación con un límite de NOx moderado, la primera mejora es la optimización de la combustión. Los quemadores de bajo NOx, la combustión por etapas y la recirculación de gases de combustión pueden reducir la formación de NOx en la fuente. Estas medidas a menudo se incluyen en un diseño moderno de RTO y pueden mantener los NOx dentro de los límites industriales típicos sin agregar un sistema posterior separado.
Sin embargo, algunos proyectos enfrentan requisitos más estrictos. Una regulación local puede exigir un límite de NOx que un oxidante térmico por sí solo no puede cumplir de manera confiable, especialmente cuando el proceso tiene una carga de solvente inestable o ciclos frecuentes de arranque y parada. En ese caso, la planta necesita una etapa DeNOx dedicada, como RCS o SNCR.
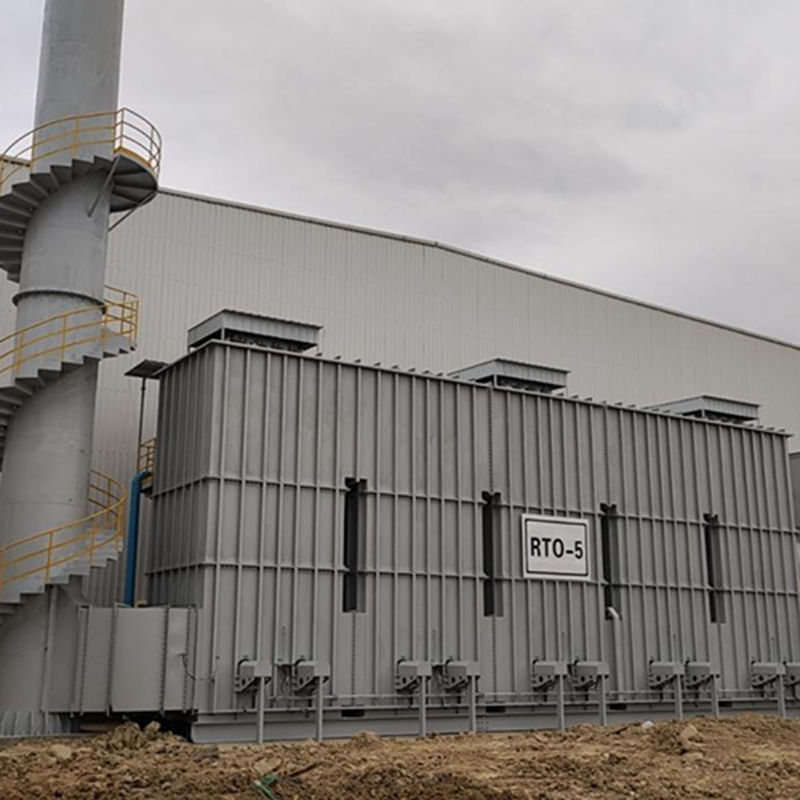 Oxidador térmico regenerativo LQ-RTO con almacenamiento de calor cerámico Este RTO utiliza almacenamiento de calor cerámico para alcanzar una recuperación de calor del 95 % y puede mantenerse por sí solo en concentraciones de entrada de 1500 a 2000 mg/m³. Es adecuado para plantas que necesitan una combustión estable antes de agregar una etapa DeNOx. Ver producto →
Para las plantas que eligen equipos de combustión de COV, la selección del oxidante en sí sigue siendo fundamental. Un RTO con un lecho cerámico estable de intercambio de calor, distribución equilibrada de aire y un quemador controlable reduce el consumo de combustible y crea un perfil de temperatura constante que es más fácil de integrar con una unidad DeNOx. Una forma sencilla de pensarlo es que el RTO se encarga del carbono, mientras que DeNOx se encarga del nitrógeno; ambos deben trabajar dentro del mismo presupuesto de emisiones.
Los oxidadores catalíticos funcionan a temperaturas más bajas, normalmente entre 300 y 450 °C, por lo que generan menos NOx térmico que los oxidadores térmicos regenerativos o de fuego directo. Esta es una de las razones por las que las plantas con límites estrictos de NOx a veces prefieren RCO o combustión catalítica para COV de concentración media. Sin embargo, los catalizadores introducen otra sensibilidad: el azufre, el fósforo, el silicio o los compuestos de metales pesados pueden envenenar el catalizador de oxidación, por lo que es necesario comprobar cuidadosamente la composición de los gases residuales aguas arriba.
Información clave: Si su límite de NOx es lo suficientemente estricto como para exigir SCR o SNCR, debe planificar la temperatura de salida del oxidante, el espacio de los gases de combustión y la ubicación de la chimenea junto con el proveedor de DeNOx para que los dos sistemas se ajusten física y térmicamente.
La reducción catalítica selectiva es el proceso DeNOx más utilizado en el control de emisiones industriales. SCR inyecta amoníaco o urea en la corriente de gases de combustión y pasa la mezcla a través de un catalizador. El catalizador permite que los NOx reaccionen con el agente reductor a una temperatura relativamente baja, generalmente entre 250 y 420 °C, según la formulación del catalizador. Debido a que la reacción es selectiva, el reactivo ataca los óxidos de nitrógeno en lugar de ser consumido por el oxígeno.
La reducción selectiva no catalítica funciona sin catalizador. El reactivo se pulveriza directamente en una zona de alta temperatura, normalmente entre 850 °C y 1100 °C, donde la urea o el amoníaco se descomponen y reaccionan con los NOx. SNCR es más barato de instalar que SCR, pero su eficiencia es menor y su ventana de temperatura es más estrecha. Si la temperatura del gas baja demasiado, la reacción se vuelve lenta; si aumenta demasiado, el amoníaco puede volver a oxidarse y convertirse en NOx.
Para plantas más pequeñas, los sistemas de absorción húmeda y adsorción seca también pueden reducir los NOx, pero tienden a tener un mayor consumo de reactivos y crean problemas de eliminación de aguas residuales o sólidos gastados. El control de la combustión no es una tecnología de eliminación; previene la formación antes de que ocurra, por lo que debe considerarse un método complementario en lugar de un sistema DeNOx completo.
La Tabla 2 resume las principales opciones de proceso que normalmente evaluará un ingeniero de planta.
| Tabla 2: Comparación de tecnologías DeNOx típicas para gases residuales industriales | ||||
| Tecnología | Reactivo o mecanismo | Ventana de temperatura típica | Reducción habitual de NOx | Consideración principal |
| SCR | Amoníaco o urea con catalizador. | 250-420°C | 80-95% | Costo del catalizador, vida útil del catalizador, deslizamiento de amoníaco |
| SNCR | Amoníaco o urea, sin catalizador. | 850–1100°C | 40–70% | Control de temperatura, mezcla de reactivos. |
| Absorción húmeda | Solución alcalina u oxidante. | Por debajo de 80°C | 60–85% | Tratamiento de aguas residuales, manipulación de productos químicos. |
| Adsorción seca | Carbón activado o tamiz molecular. | 20–80°C | 50–75% | Saturación de adsorbente, eliminación, gases coexistentes. |
| Optimización de la combustión | Quemador Low-NOx, puesta en escena, recirculación | Zona de combustión interior | 30–50% | Diseño del quemador, no aplicable como extracción independiente |
Para ayudar a visualizar las diferencias, el siguiente gráfico de barras horizontales muestra los rangos comunes de eliminación de NOx para cinco enfoques. Estas cifras no son promesas fijas; son gamas de diseño típicas que se ven en aplicaciones industriales prácticas.
El gráfico muestra una jerarquía clara: SCR ofrece el rango de eliminación más alto, por lo que es la opción más común cuando los reguladores exigen concentraciones de NOx muy bajas o cuando la planta espera un ajuste a largo plazo. La SNCR sigue desempeñando un papel útil porque cuesta menos y es más fácil de adaptar, pero su límite superior suele estar por debajo del 75%. La absorción húmeda y la adsorción seca se aplican cuando el volumen de gases de combustión es pequeño, la temperatura ya es baja o la planta necesita manejar otros contaminantes al mismo tiempo. El control de la combustión nunca logra por sí solo un porcentaje de eliminación muy alto, por lo que debe tratarse como una medida de apoyo que reduce la carga de entrada para un sistema DeNOx aguas abajo.
Para una instalación con un RTO, la ruta de integración depende de dónde esté ubicado el sistema DeNOx. La temperatura de salida del RTO suele ser inferior a 200 °C después de la recuperación de calor, lo cual es demasiado bajo para SCR y muy por debajo de la ventana de temperatura de SNCR. Por lo tanto, a menudo se coloca una unidad SCR después de una sección de recalentamiento separada, o el catalizador SCR se instala en una sección de la chimenea donde la temperatura del gas todavía está dentro de la ventana operativa. La SNCR es más adecuada dentro de una cámara de alta temperatura, como la zona de combustión de una caldera, un incinerador o un oxidador térmico antes de la recuperación de calor. Esta diferencia de temperatura determina qué tecnología es realista para un sitio determinado.
Otro factor importante es el deslizamiento de amoníaco. Los sistemas SCR normalmente mantienen el deslizamiento por debajo de 3 a 5 ppm cuando se les da buen mantenimiento; La SNCR puede producir un mayor deslizamiento porque el reactivo debe mezclarse en un gran volumen de gas caliente sin un catalizador para promover la reacción. El amoníaco no solo desperdicia reactivo, sino que también puede crear depósitos de sulfato de amonio cuando hay óxidos de azufre presentes, lo que provoca el bloqueo de los intercambiadores de calor y los conductos aguas abajo. Una evaluación completa de DeNOx debe examinar la concentración de SO₂ y otros gases ácidos antes de seleccionar un reactivo y un sistema de inyección.
Por lo tanto, la elección final se basa en el objetivo de eficiencia, el perfil de temperatura, el espacio, la disponibilidad de reactivos, el equipo de proceso existente y el presupuesto operativo. Ninguna tecnología DeNOx es universalmente superior; cada uno tiene un rango óptimo de flujo de gas, temperatura y requisitos de emisión.
Información clave: SCR es la tecnología DeNOx de mayor eliminación, pero solo funciona de manera eficiente cuando la temperatura de los gases de combustión coincide con la ventana del catalizador; de lo contrario, gastará dinero extra en recalentamiento y gestión del catalizador.
Muchos procesos industriales generan tanto COV como óxidos de nitrógeno. Las cabinas de pintura, los secadores, las máquinas de impresión flexográfica, los reactores químicos y las líneas de procesamiento de caucho pueden emitir compuestos orgánicos volátiles, mientras que las calderas, los oxidadores térmicos y algunos quemadores de secado crean NOx al mismo tiempo. Si una planta controla únicamente los COV, la fuente de NOx permanece sin tratar; si controla sólo los NOx, los contaminantes que contienen carbono aún superan sus propios límites. La respuesta práctica es un tren coordinado de unidades de tratamiento en lugar de una máquina mágica.
Un flujo integrado completo a menudo incluye enfriamiento o pretratamiento del gas, concentración de adsorción, oxidación catalítica o térmica, recuperación de calor y una etapa DeNOx. En corrientes de COV de alto volumen y baja concentración, se utiliza con frecuencia un concentrador de rueda de zeolita para adsorber hidrocarburos y luego desorberlos en una corriente de gas de pequeño volumen y alta concentración, que se envía a un oxidante más pequeño. Esto ahorra combustible y mantiene la huella del oxidante más compacta, al mismo tiempo que le da a la planta un flujo de escape bien definido para el control de NOx.
El sitio ofrece sistemas integrados de tratamiento de COV especialmente diseñados que combinan adsorción, desorción, oxidación catalítica y monitoreo de seguridad en un solo paquete de ingeniería. Un sistema de este tipo está diseñado para tratar eficazmente los gases residuales orgánicos de líneas de producción de impresión, recubrimientos, muebles, productos químicos y similares. Desde una perspectiva de DeNOx, la ventaja de un sistema empaquetado es que las condiciones de entrada del oxidante, el perfil de temperatura y la lógica de control están diseñados juntos, lo que reduce el riesgo de desajuste de temperatura aguas abajo cuando se debe agregar una unidad de DeNOx.
Para plantas que necesitan manejar gases residuales de muy baja concentración, un concentrador de zeolita seguido de oxidación térmica regenerativa es una configuración bien establecida. El concentrador reduce el volumen de aire, el RTO destruye los COV y los gases de combustión restantes pueden pulirse mediante un sistema DeNOx si así lo requieren las condiciones del permiso.
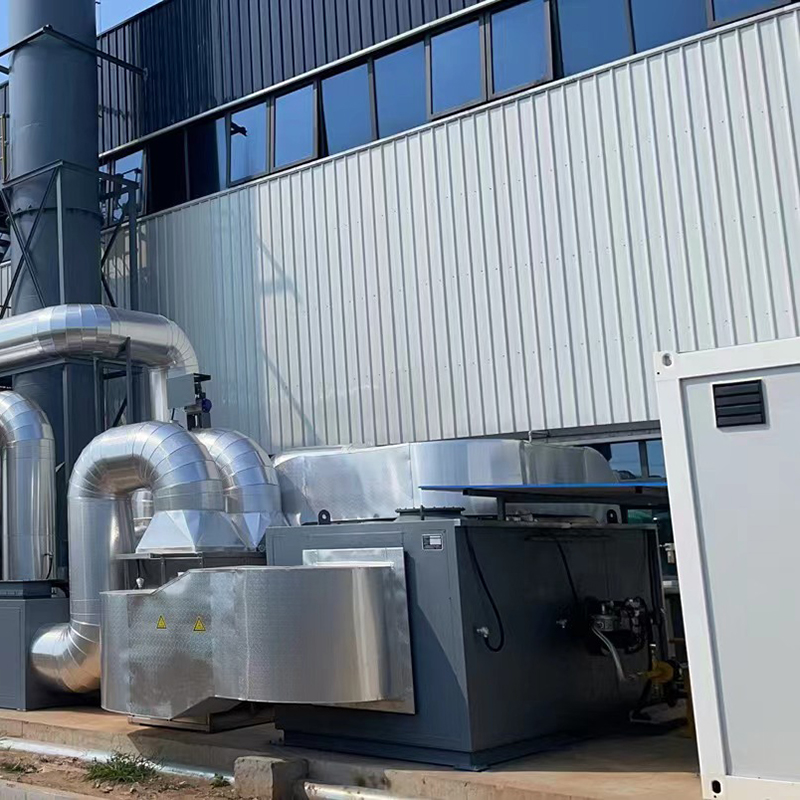 Concentrador de zeolita combinado con oxidante térmico regenerativo Este sistema integrado concentra COV de baja concentración antes de la destrucción del RTO, lo que reduce el volumen de aire y la demanda de combustible. Es ideal para proyectos que posteriormente puedan requerir un pulido DeNOx para cumplir con límites estrictos de NOx. Ver producto →
La decisión sobre el diseño suele tomarse durante la fase de ingeniería básica. Si se conocen con antelación los requisitos de NOx, el equipo del proyecto puede ampliar la sala de equipos, dejar una sección de conducto recto para la inyección de reactivos y los módulos de catalizador, y diseñar suficiente espacio de acceso para el mantenimiento. Si el sistema DeNOx se introduce después de que el RTO ya esté instalado, es posible que la planta necesite reorganizar los conductos, agregar un recalentador o encontrar un lugar para insertar una carcasa del catalizador. Esos cambios son posibles, pero aumentan tanto los costos como el tiempo de inactividad.
| Tabla 3: Control de emisiones independiente versus diseño coordinado de DeNOx y COV | |
| Diseño independiente | Diseño coordinado |
| Cada contaminante regulado es tratado por un proveedor independiente. El proveedor de RTO ofrece un quemador; el proveedor de DeNOx suministra un patín SCR. Los problemas de interfaz incluyen discrepancias de temperatura, falta de espacio en los conductos, lógica de control conflictiva y programas de mantenimiento separados. | La oxidación de COV y DeNOx se incluyen en el mismo diseño general del sistema, con sensores compartidos, transiciones controladas entre estados operativos y una pila que se trata como un único punto de emisión. Esto produce menos paradas y informes de cumplimiento más sencillos. |
Un enfoque integrado también mejora el comportamiento de las startups. Durante un arranque en frío, un oxidante de COV puede necesitar tiempo para alcanzar la temperatura; Durante esa ventana, el sistema catalizador o reactivo no debe funcionar hasta que se alcance el rango de temperatura correcto. Si los dos equipos se controlan por separado, el operador de la instalación debe coordinar los enclavamientos manualmente. Cuando se diseñan como un solo sistema, la lógica del PLC puede gestionar la secuenciación automáticamente.
Información clave: La forma más económica de tratar COV y NOx en una instalación es diseñar todo el tren de control de emisiones en conjunto, porque el rendimiento de DeNOx depende en gran medida de la temperatura, la posición y la estrategia de control del oxidante de COV.
Los proyectos DeNOx suelen ser adquiridos por el propietario de una planta, un contratista EPC o una empresa de ingeniería mecánica en nombre del usuario final. Debido a que el riesgo técnico es alto y las consecuencias de una prueba de aceptación fallida son graves, el comprador debe evaluar al fabricante o proveedor por su capacidad de ingeniería, no sólo por el precio. Un proveedor serio de DeNOx preguntará sobre la composición del combustible, la temperatura de funcionamiento del oxidante, el flujo de gases de combustión, la carga de polvo, el contenido de azufre y el objetivo real de NOx; una cita vaga que omite estos detalles a menudo genera problemas de rendimiento más adelante.
Si el sistema DeNOx se integra en un proyecto de reducción de COV, la ruta más sencilla es trabajar con un fabricante que comprenda ambos lados del problema. La empresa detrás de este artículo ha diseñado y construido equipos de tratamiento de COV durante más de diez años y suministra RTO, RCO, combustión catalítica, concentrador de zeolita y sistemas de recuperación de adsorción para industrias de recubrimientos, petroquímicas, farmacéuticas, electrónicas, de impresión y otras. su instalación de fabricación cubre la producción, el ensamblaje y el control de calidad interno, lo que brinda al cliente un único punto de responsabilidad para la fabricación mecánica y la entrega del sistema. su certificados de empresa incluir calificaciones de ingeniería ambiental y certificaciones de sistemas de gestión ISO, lo que reduce el riesgo de incumplimiento de los proveedores.
Al comparar diferentes proveedores, el comprador debe tratar las promesas de eficiencia de DeNOx como un punto de partida, no como una garantía. La verdadera prueba es si el proveedor puede controlar la temperatura, la dosificación de reactivos, la mezcla y el monitoreo en condiciones de campo. Una tasa de eliminación teórica alta no significa nada si la rejilla de inyección crea una distribución desigual o si el catalizador está sobredimensionado para la velocidad real del gas.
Cuando el proyecto DeNOx se trata como un activo operativo a largo plazo, el costo operativo anual suele ser más importante que el costo de capital inicial. Un sistema SNCR barato que no cumpla con un límite estricto de NOx puede obligar a la planta a agregar SCR más tarde, desperdiciando la inversión original. Un sistema SCR configurado correctamente generalmente da un resultado estable durante cinco a diez años si se monitorea y mantiene el catalizador.
Información clave: La decisión de compra debe basarse en datos de diseño comprobados y en el costo del ciclo de vida, no en una curva de eficiencia teórica, porque la diferencia entre un arranque sin problemas y un largo retraso en la puesta en servicio a menudo proviene de la calidad de la integración de ingeniería.
El catalizador es el componente más sensible en un sistema SCR DeNOx. Un catalizador bien mantenido puede alcanzar su eficiencia de eliminación de diseño durante años, pero las condiciones operativas que lo dañan pueden provocar una caída repentina del rendimiento. Los problemas más comunes son el envenenamiento, la sinterización térmica, la deposición de polvo y la erosión mecánica. Cada modo de falla tiene una causa raíz diferente, por lo que el personal de mantenimiento debe elaborar el plan de inspección en torno a la composición real de los gases de combustión y el funcionamiento de la planta.
| Tabla 4: Factores, efectos y acciones preventivas de degradación del catalizador DeNOx | ||
| factor de degradación | Efecto sobre el catalizador o el sistema. | Acción preventiva |
| envenenamiento por azufre | Sitios activos reducidos, depósitos de sulfato de amonio. | Controle la entrada de SO₂, mantenga la temperatura por encima del punto de rocío |
| Fósforo y metales pesados. | Desactivación permanente del catalizador. | Mejorar la filtración aguas arriba para compuestos de fósforo o metales. |
| Bloqueo de polvo y partículas | Alta caída de presión, contacto reducido con NOx | Instale un sistema de eliminación de polvo, soplado de hollín o un prefiltro protector. |
| Sinterización térmica | Disminución de la superficie, menor actividad. | Manténgase dentro del límite de temperatura del catalizador y evite el sobrecalentamiento rápido. |
| Desequilibrio de la inyección de amoníaco | Deslizamiento localizado o eliminación desigual de NOx | Comprobar periódicamente el desgaste de la lanza de inyección y verificar la distribución del flujo. |
El mantenimiento diario de DeNOx comienza con el sistema de suministro de reactivos. El flujo de amoníaco se debe ajustar cuando cambia la carga de combustión y se debe verificar la presión de inyección para detectar boquillas bloqueadas. En un sistema SNCR, una atomización deficiente es uno de los primeros signos de problemas; crea gotas más grandes, un tiempo de reacción más corto y una mayor pérdida de amoníaco. En un sistema SCR, se debe respetar la distancia de evaporación y mezcla del reactivo, por lo que cualquier modificación en el diseño del conducto debe ser revisada por el fabricante original de DeNOx.
Los registros de temperatura deben compararse con la ventana recomendada por el proveedor del catalizador. Los catalizadores SCR se vuelven activos sólo por encima de una determinada temperatura; por debajo de eso, la velocidad de reacción cae rápidamente. Si la planta funciona a menudo con carga parcial, la temperatura de los gases de combustión puede descender demasiado para lograr una eliminación efectiva de NOx. En ese caso, la solución operativa podría ser redirigir una porción del gas caliente, reducir el exceso de aire o evitar temporalmente una sección de recuperación de calor durante el arranque.
La medición regular es esencial. Una planta debe realizar un seguimiento de los NOx de entrada, los NOx de salida, el flujo de reactivos, la temperatura de los gases de combustión, la caída de presión y el deslizamiento de amoníaco. Cuando la caída de presión aumenta por encima de la línea base entre un 20% y un 30%, es probable que el catalizador o el intercambiador de calor esté acumulando polvo. Cuando el amoníaco comienza a aumentar sin ningún cambio en el flujo del reactivo, el catalizador puede estar perdiendo actividad o la distribución del gas puede ser desigual.
Para las plantas que ya operan equipos de tratamiento de COV, se puede combinar la programación de mantenimiento. El quemador del oxidante debe revisarse al mismo tiempo que la rejilla de inyección de DeNOx, el módulo catalizador puede reemplazarse durante una parada planificada del RTO y el sistema de monitoreo continuo de emisiones puede calibrarse en un cronograma compartido. Esto reduce el tiempo de inactividad y evita la movilización repetida de la tripulación.
Información clave: El rendimiento de DeNOx no es sólo una cuestión de diseño; también es una disciplina operativa, y las plantas que mantienen registros de temperatura, reactivos, caída de presión y deslizamiento de amoníaco son las que pasan las inspecciones ambientales con menos sorpresas.
DeNOx se refiere a la eliminación de óxidos de nitrógeno de los gases de combustión o de los gases de escape del proceso. La palabra se usa comúnmente para cualquier equipo o método que reduzca las emisiones de NO y NO₂, incluida la optimización de la combustión, SCR, SNCR, absorción húmeda y adsorción seca.
Necesita DeNOx si su permiso de emisión local establece un límite de NOx y su planta no puede cumplir ese límite utilizando únicamente el control de la combustión. Las instalaciones con calderas, oxidadores térmicos, incineradores de residuos, hornos de vidrio y ciertos procesos químicos son las que más probablemente requieran un sistema DeNOx dedicado.
Un RTO elimina los COV mediante oxidación a alta temperatura. Durante el mismo proceso de combustión se pueden formar óxidos de nitrógeno en el quemador. Si es necesario reducir aún más los NOx, la planta puede agregar SNCR dentro o inmediatamente después de la cámara de combustión, o instalar SCR aguas abajo a la temperatura adecuada del gas. Los dos sistemas funcionan como socios: RTO maneja hidrocarburos, DeNOx maneja óxidos de nitrógeno.
La SCR utiliza un catalizador para acelerar la reacción entre NOx y un agente reductor a 250–420 °C, lo que proporciona una alta tasa de eliminación del 80–95 %. SNCR no utiliza catalizador; Inyecta el reactivo directamente en una zona caliente a entre 850 y 1100 °C, lo que proporciona una tasa de eliminación más baja, del 40 al 70 %. SCR es más eficiente pero su instalación y mantenimiento cuestan más.
Sí, es posible en la mayoría de los casos, pero la modernización requiere verificar el espacio de los conductos, la temperatura del gas, las posiciones de instalación accesibles y los enclavamientos de control. Si el escape ya está por debajo de la ventana de temperatura SCR, puede ser necesario un recalentador. Agregar DeNOx a una línea existente suele costar más que diseñarla junto con el sistema de COV original.
SNCR funciona mejor entre 850°C y 1100°C. Por debajo de 850°C, la reacción se vuelve lenta y la pérdida de amoníaco aumenta; Por encima de 1100 °C, el amoníaco puede oxidarse formando NOx, lo que reduce la eficiencia general de eliminación. La temperatura óptima generalmente se confirma durante la puesta en servicio con ajustes de la rejilla de inyección.
Descripción general Combustión directa El equipo de incineración de alta temperatura, abreviado en cuanto a, utiliza el calor generado por ...
Ver detalles
Descripción general La combustión catalítica es un método de purificación que utiliza catalizadores para oxidar y descomponer sustancias co...
Ver detalles
Descripción general del tocadiscos de zeolita variable El plato giratorio de concentración de zeolita de nuestra compañía utiliza una combi...
Ver detalles
Descripción general La serie VOC-ACA Equipo de purificación de carbono y recuperación de partículas orgánicas de gases se utiliza para la a...
Ver detalles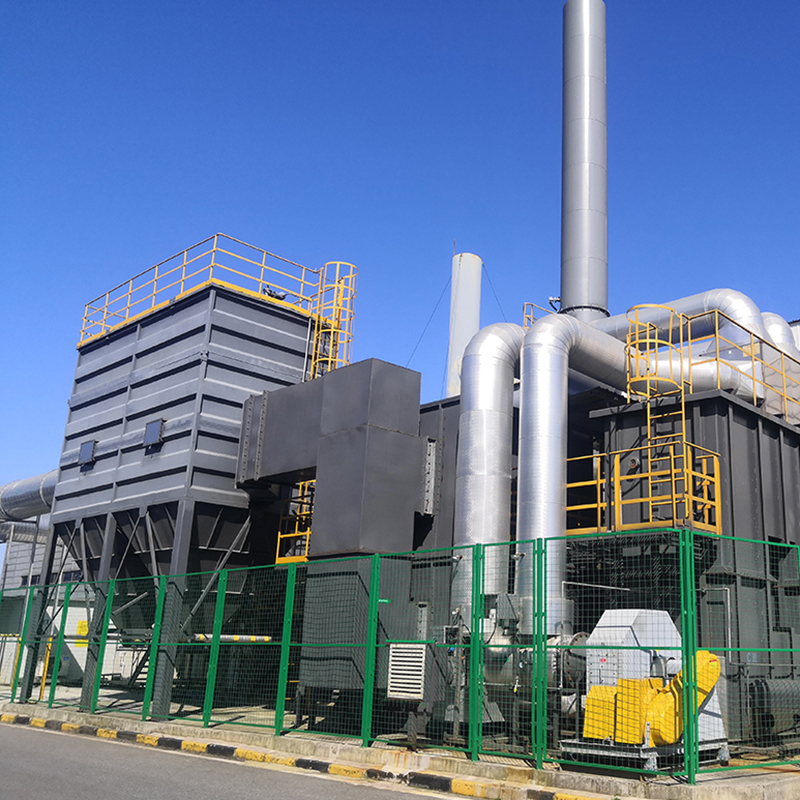
Concepto del sistema RTO de la rueda de zeolita Utilizando la rueda de zeolita para adsorbar el gas residual orgánico, la baja concentració...
Ver detalles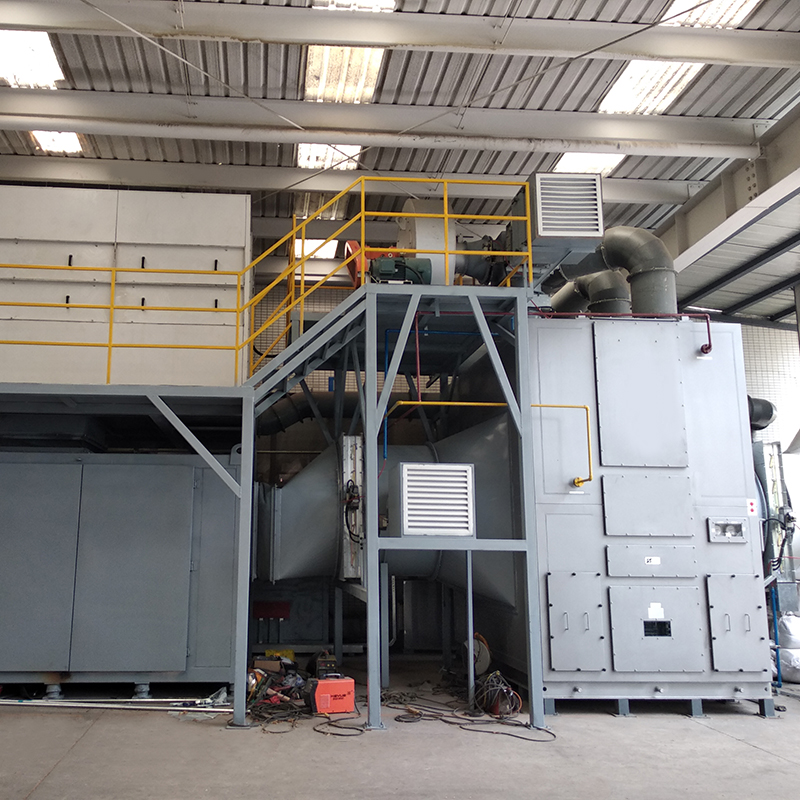
El concepto del conjunto completo de equipos El propósito de emplear la adsorción de zeolita de tambor giratorio para el gas de residuos or...
Ver detalles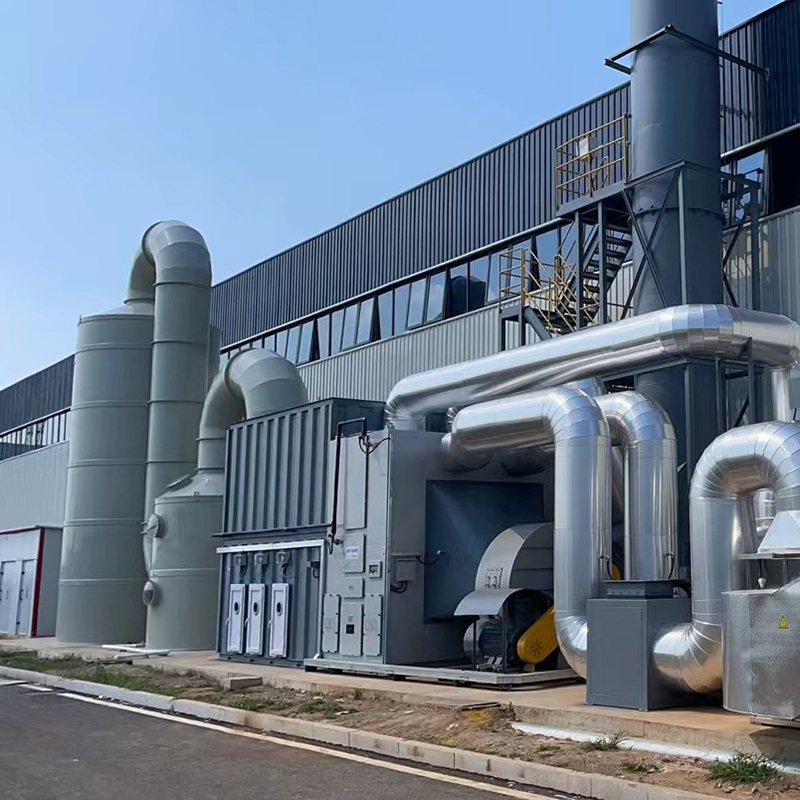
Concepto de combustión catalítica de zeolita de lecho fijo como un conjunto de equipos El dispositivo de combustión catalítica de zeolita d...
Ver detalles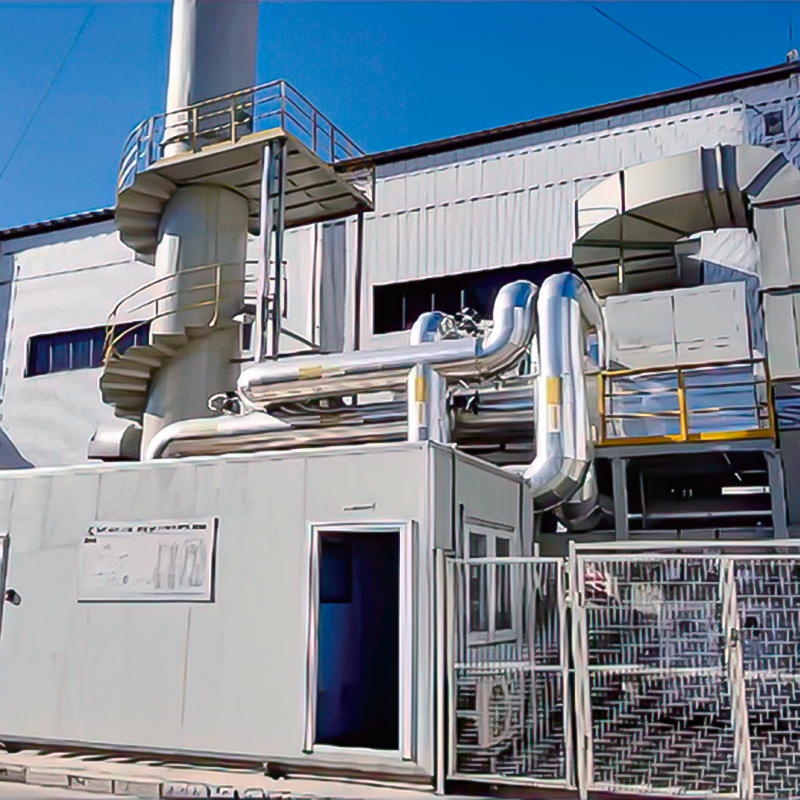
Concepto de combustión catalítica de la rueda giratoria de zeolita como un conjunto de equipos En el proceso combinado de tratamiento de ga...
Ver detalles
Objetivo Se utiliza principalmente para la ventilación proporcional de gases de combustión de alta temperatura. LT se usa ampliamente en lu...
Ver detalles
Descripción general El principio de eliminación de polvo húmedo utiliza el proceso de captura y separación de partículas de polvo en la fas...
Ver detallesMÓVIL
Instrucciones del producto
Derecho de Autor © LV Quan Environmental Protection Engineering Technology Co., Ltd. Todos los Derechos Reservados
